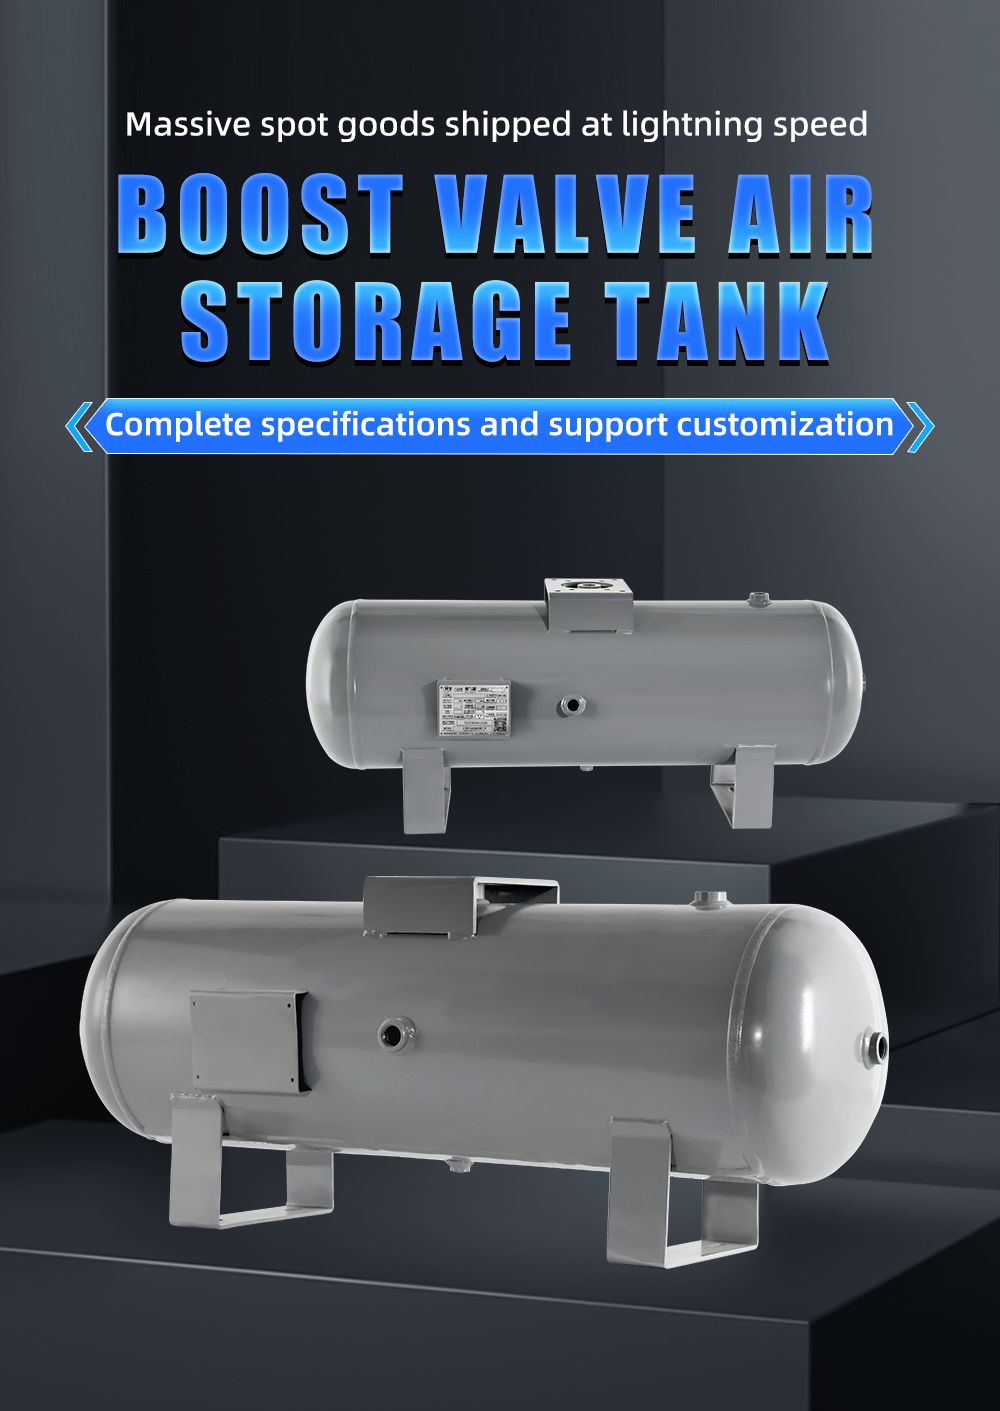
炭素鋼製エアリシーバータンクは、過酷な産業環境下で腐食を防ぎ、使用寿命を延ばすために高品質な表面コーティングに依存しています。多くの購入者は塗料ブランドやコーティング厚さに注目しますが、最も重要な前処理工程であるサンドブラストを軽視しがちです。サンドブラストのグレードは、防食コーティングと鋼材基材との間の付着強度を直接決定し、長期的な防食性能を確保するための根本的な保証となります。当社YCZXは、圧力容器製造の実績を持つメーカーとして、異なるサンドブラストグレードがコーティング付着性に及ぼす影響、業界標準の要求事項、および適切な工程仕様について解説し、グローバルのお客様が 炭素鋼 エアタンクの真の品質を評価できるよう支援いたします。
炭素鋼エアタンクにおけるサンドブラストの基本的役割
サンドブラスト処理は、高速で噴射された研磨材粒子を鋼板表面に衝突させることで行う機械的な表面処理工程です。炭素鋼製の圧力容器では、その後の塗装工程に向けた以下の3つの主要な目的があります。
第一に、表面の汚染物質を完全に除去します。圧延時に生じる酸化皮膜(スケール)、錆斑、残留油脂、粉塵などを鋼板表面から剥離し、清浄な金属基材を露出させます。これにより、塗膜の剥離を引き起こす原因となる弱い中間層が解消されます。
第二に、均一な粗さを持つ表面を形成します。適切なサンドブラスト処理により、鋼板表面に微細かつ均一なアンカーパターン(凹凸)が形成されます。塗装後、塗料がこれらの微細な凹凸構造に浸透し、機械的かみ合い力を生じさせることで、塗膜の物理的付着性が大幅に向上します。
第三に、表面応力を緩和します。研磨材による衝撃により、圧延や溶接時に鋼板表面に残った残留応力の一部が除去され、後工程での使用中に基材の応力変化によって塗膜にひび割れが生じるリスクを低減します。
一般的なサンドブラスト清掃等級(ISO 8501-1規格)
サンドブラストによる清掃品質の国際的共通規格はISO 8501-1であり、処理等級を4段階に分類しています。各等級は異なる表面清浄度および適用シーンに対応しています。
Sa 1 ― 軽度ブラスト清掃
ゆるんだ錆、酸化皮膜および表面付着物のみを除去します。清掃程度は低く、塗膜の密着性も劣ります。一時的な防錆処理には適用可能ですが、産業用圧力容器向けの本格的な防食塗装には不適です。
Sa 2 ― 商業用ブラスト清掃
大部分の酸化皮膜、錆、および汚染物質を除去します。わずかに強く付着した残留物が残っても許容されます。基本的な防食要件は満たしますが、湿気の多い環境や腐食性の高い環境では耐久性が限定的です。
Sa 2.5 ― 近白金属ブラスト清掃
ほぼすべての酸化皮膜、錆、その他の汚染物質を除去します。処理後の表面は均一な金属光沢を呈し、ごく微量の痕跡的な残留物のみが許容されます。これは、産業用炭素鋼エアレシーバータンクにおいて、防食性能と製造コストのバランスを考慮した主流の基準等級です。
Sa 3 ― 白金属ブラスト清掃
最高レベルの清浄度等級です。処理後の表面には、肉眼で確認できる残留物が一切なく、均一な銀白色の金属色を呈します。沿岸部や化学工業など、極めて厳しい腐食環境で使用され、コストも最も高くなります。
ブラスト等級が塗装密着性に与える影響
サンドブラスト処理による塗膜密着性向上の核心的なメカニズムは、表面の清浄度とアンカー・プロファイル効果にあります。サンドブラストのグレードの違いは、最終的な密着強度を直接決定します:
まず、清浄度が低いと、基材表面に酸化皮膜や錆が残留します。こうした緩んだ物質が鋼板と塗膜の間に挟まれ、弱い接着層を形成します。温度変化、振動、気圧の周期的変動などの作用により、塗膜はこの弱い界面から非常に容易に膨れ上がり、剥離してしまいます。その結果、タンク本体を効果的に保護することができません。
次に、適切な表面粗さが機械的アンカー効果(機械的かじ取り力)を生み出します。Sa 2.5グレードのサンドブラスト処理では、均一で適度なアンカー・プロファイル(通常30 –75μ について エアタンク 防食コーティング)。コーティング材が微細な凹凸構造に完全に浸透し、平滑面と比べてはるかに高い密着強度を発揮します。表面粗さが不十分だとコーティング材の機械的アンカー効果(嵌合効果)が弱まり、逆に粗さが過剰だと凸部の頂点が極端に薄くなり、早期腐食の起点となることがあります。
第三に、高品質なサンドブラスト処理により、表面活性が均一化されます。清浄な金属表面は表面エネルギーが高く、コーティング材の濡れ性が向上し、基材との分子レベルでの密着が促進されるため、全体的な密着性がより安定かつ耐久性に優れます。
サンドブラスト処理の不十分さがコーティング寿命に及ぼす影響
コスト削減を目的として低品質なサンドブラスト処理を採用すると、炭素鋼製エアタンクの後続使用において、さまざまな潜在的な問題を引き起こします:
まず、コーティングが早期に剥離します。十分な密着性が得られない場合、長期間にわたる気圧変動や環境劣化の影響で、コーティングは亀裂を生じ、一部が剥がれ落ちてしまいます。設計寿命が8 –10年の従来型防食コーティングが、わずか2 –3年。
次に、コーティング下で局所的な腐食が発生します。水蒸気や腐食性物質が密着性の弱い部分から侵入し、塗膜下腐食を引き起こします。錆層が継続的に膨張することで、内側からコーティングが盛り上がり、最終的にタンク表面に大面積の錆斑が形成されます。
さらに、保守コストが急激に増加します。コーティングが劣化すると、タンクを停止して再サンドブラスト・再塗装を行う必要があり、これにより保守費用が増加するだけでなく、工場における生産停止による損失も発生します。
YCZX工場標準サンドブラスト工程および品質管理
YCZX工場では、炭素鋼製エアレシーバータンクはすべて、標準仕様としてSa 2.5級のサンドブラスト処理を採用し、塗膜付着性の安定性を確保するため厳格な工程管理を行っています。
清掃効率と適切な表面粗さの両方を確保するため、鋼鉄製グリットと鋼鉄製ショットの混合研磨材を使用しています。過度または不足した粗さを回避します。サンドブラスト後は、品質管理チームが標準サンプルおよび専用測定器を用いて表面の清浄度および粗さを検査し、不合格の部品は再処理されます。
サンドブラスト後の二次錆びを防止するため、規定の時間内にプライマー塗装を完了し、塗膜が新鮮な金属表面と最適な状態で密着するよう配慮しています。また、完成品についてはロット単位でクロスカット付着性試験を実施し、定期的に塩水噴霧試験(サルトスプレー試験)を行い、塗装系の実際の耐食性能を検証しています。
沿岸や化学産業など特殊な業種のお客様向けには、サンドブラスト処理をSa 3グレードにアップグレードし、耐食性の高いコーティングを併用した対策もご提供しており、過酷な作業環境下での使用要件を満たします。
購入者のための実践的な調達アドバイス
炭素鋼製エアタンクを選定する際には、コーティングの厚さや外観だけで耐食性の品質を判断してはいけません。サンドブラスト処理のグレード——これは塗装前の最も重要な前処理工程であり、コーティングの実際の耐用年数を左右する決定的な要因です。一般的な産業用ワークショップや屋内圧縮空気システムでは、コストパフォーマンスに優れたSa 2.5グレードのサンドブラストが最も適しています。このグレードは長期的な耐食性要求を十分に満たします。一方、高湿度環境、沿岸部、あるいは強腐食性の作業環境では、より高いサンドブラストグレードとそれに適合したコーティングシステムを選定する必要があります。当社YCZXは、圧力容器専門メーカーとして、サンドブラストから塗装に至るまでの全表面処理工程を厳格に管理しています。また、お客様の実際の使用環境に応じて、最適化された耐食対策をカスタマイズすることも可能です。これにより、すべての炭素鋼製エアタンクがその使用寿命を通じて安定・信頼性の高い耐食性能を維持できるようサポートいたします。

