При оценке ресиверов сжатого воздуха и пневматических компонентов большинство промышленных покупателей обращают внимание на материал резервуара, рабочее давление и объём, но редко уделяют внимание точности обработки резьбовых отверстий. Как основные соединительные узлы между воздушными резервуарами, трубопроводами, клапанами и пневмоцилиндрами, резьбовые отверстия являются наиболее частым местом утечек воздуха в системах сжатого воздуха. Низкая точность резьбы не только вызывает постоянные потери воздуха и энергозатраты, но и создаёт скрытые угрозы стабильности системы и безопасности оборудования. Будучи профессиональным производителем сосудов под давлением, ориентированным на детальный контроль качества, YCZX объясняет, как точность резьбовых отверстий влияет на герметичность, какие риски несёт низкоточная резьба и как мы обеспечиваем качество механической обработки на этапе производства.
Почему резьбовые отверстия — критически важный элемент герметизации пневматических систем
В полной системе сжатого воздуха все пути передачи газа основаны на резьбовых соединениях для сборки от воздушный резервуар выходного патрубка до трубопровода, манометра, предохранительного клапана, сливного клапана и конечного оборудования. В отличие от корпуса ресивера, который образует единую герметичную конструкцию за счёт сварки, резьбовое соединение представляет собой разъёмную герметичную конструкцию, зависящую от плотного прилегания поверхностей резьбовых витков и заполнения уплотняющими материалами для предотвращения утечек газа.
Точность обработки шага резьбы, угла профиля резьбы, конусности и шероховатости поверхности напрямую определяет степень совместимости внутренней и внешней резьбы. Даже незначительное отклонение размеров создаёт невидимые зазоры на поверхности соединения. Под постоянным действием рабочего давления эти зазоры превращаются в каналы утечки. Для мини-ресиверов, применяемых в прецизионном автоматизированном оборудовании, даже незначительные утечки воздуха могут вызывать нестабильность давления в конечных исполнительных устройствах и влиять на точность производства.
Распространённые риски, вызванные резьбовыми соединениями низкой точности
Резьбовые соединения низкой точности, по-видимому, немного снижают производственные затраты, однако создают несколько скрытых долгосрочных проблем для пневматической системы:
Во-первых, постоянная микротечь и потери энергии
Нестандартная форма профиля и шаг резьбы приводят к неполному сопряжению резьбовых поверхностей. Даже при обмотке значительным количеством ленты из ПТФЭ полностью устранить микрозазоры практически невозможно. Хроническая медленная утечка воздуха вызывает частые пуски и нагрузку компрессора, увеличивая необосновённое энергопотребление. Согласно реальным инженерным данным, несколько протекающих резьбовых соединений могут привести к дополнительным потерям сжатого воздуха в объёме от 10 % до 20 % для всей системы.
Во-вторых, лёгкое проскальзывание резьбы и короткий срок службы
Резьба с размерами, выходящими за пределы допуска, склонна к заклиниванию и проскальзыванию при установке. Принудительная затяжка вызовет абразивное изнашивание рабочих поверхностей резьбы и даже её разрушение. Для оборудования, требующего частой разборки и технического обслуживания, резьба низкой точности выходит из строя уже после нескольких циклов сборки и разборки, в результате чего весь резервуар становится непригодным к дальнейшей эксплуатации из-за повреждения соединительных элементов.
В-третьих, отказ уплотнительного материала и загрязнение рабочей среды
Неравномерный зазор по резьбе приводит к неравномерному распределению нагрузки на тефлоновую ленту или герметик. При колебаниях давления и вибрации уплотнительный материал легко ослабляется и отслаивается. С одной стороны, это вызывает нарушение герметичности и утечку воздуха; с другой — отслоившиеся частицы герметика и ленты попадают в систему сжатого воздуха вместе с потоком воздуха, забивают прецизионные клапаны, царапают уплотнения цилиндров и приводят к отказам оборудования на последующих ступенях.
В-четвёртых, неравномерное распределение напряжений и скрытые угрозы безопасности
Резьба низкой точности имеет неравномерное распределение напряжений по каждому зубу при затяжке, что легко приводит к локальной концентрации напряжений. При длительном циклическом давлении и механических вибрациях у основания резьбы постепенно возникают усталостные трещины; в тяжёлых случаях возможен разрыв соединения, что создаёт риски для безопасности эксплуатации систем под давлением.
Ключевые преимущества высокоточных резьбовых соединений для герметизации
Высокоточные обработанные резьбовые соединения обеспечивают комплексное повышение надёжности герметизации и стабильности работы всей пневматической системы:
Во-первых, достигается более надёжный эффект герметизации. Стандартизированные размеры резьбы и гладкая поверхность зубьев гарантируют равномерное и плотное прилегание соединяемых деталей. При использовании оптимального количества герметизирующего материала обеспечивается долговременная стабильная герметизация, значительно снижается микроподтекание и тем самым уменьшаются потери сжатого воздуха и энергопотребление на предприятии.
Во-вторых, повышает эффективность монтажа и срок службы. Высокоточные резьбы легко вкручиваются без заеданий или проскальзывания из-за отклонений по размерам. Это снижает сложность монтажа на месте, предотвращает повреждение резьбы при принудительной сборке и значительно увеличивает срок службы соединения при многократных разборках и техническом обслуживании.
В-третьих, обеспечивает чистоту сжатого воздуха. Единообразный зазор резьбы позволяет уплотнительному материалу равномерно воспринимать нагрузку и не осыпаться, что исключает образование загрязняющих частиц и вторичное загрязнение источника газа, а также защищает прецизионные пневматические компоненты низового уровня — такие как электромагнитные клапаны и цилиндры.
В-четвёртых, обладает высокой взаимозаменяемостью и широкой совместимостью. Резьбы, обработанные строго в соответствии с международными стандартами, идеально совместимы со стандартными пневматическими компонентами различных брендов, что создаёт значительное удобство для последующей модернизации систем и замены аксессуаров у заказчиков.
Как YCZX обеспечивает точность резьбовых отверстий в производстве
На заводе YCZX обработка резьбовых отверстий включена в перечень ключевых процессов контроля качества, и мы осуществляем полный контроль на всех этапах — от технологической обработки до проверки готовой продукции — чтобы гарантировать соответствие каждой резьбы стандартным требованиям к точности:
Мы используем станки с ЧПУ для унифицированной нарезки резьбы, оснащённые стандартными метчиками и режущими инструментами от известных брендов, что обеспечивает стабильность шага резьбы, угла профиля и конусности. Вся обработка резьбы выполняется в соответствии с международными общепринятыми стандартами, включая параллельную трубную резьбу G (BSPP) и коническую трубную резьбу NPT, чтобы соответствовать рыночным требованиям различных регионов.
После обработки каждый резьбовой порт должен пройти проверку калибром «проход-непроход». Проходной калибр должен свободно вворачиваться, а непроходной — не должен проходить; в этом случае деталь считается годной. Негодные заготовки строго отбраковываются и подвергаются доработке, чтобы предотвратить попадание изделий с отклонениями за допустимые пределы на следующую операцию. Одновременно выполняется зачистка и полировка резьбовых портов для обеспечения гладкой поверхности резьбы без заусенцев, что исключает повреждение уплотнительных материалов при монтаже.
Перед отгрузкой каждый воздушный ресивер проходит полную проверку на герметичность при заданном давлении. Все резьбовые порты оснащаются стандартными соединителями для проведения испытания на удержание давления, что позволяет проверить реальный эффект уплотнения в рабочих условиях и гарантировать отсутствие утечек в каждом стыке.
Практические рекомендации для покупателей по обеспечению надёжного резьбового уплотнения
Помимо выбора воздушных резервуаров с высокоточными резьбовыми отверстиями, покупатели могут достичь лучшего эффекта уплотнения в реальных условиях эксплуатации, соблюдая следующие рекомендации:
Во-первых, перед покупкой уточните стандарт резьбы. Резьба G и резьба NPT имеют разные углы профиля и конусность, поэтому их нельзя принудительно совмещать. Несовместимость резьб — частая причина утечки воздуха.
Во-вторых, правильно используйте подходящие уплотняющие материалы. Для цилиндрической резьбы G обычно применяют ленту из ПТФЭ или жидкий герметик; для конической резьбы NPT обращайте внимание на направление намотки ленты и количество её слоёв — не перекручивайте чрезмерно, чтобы избежать заклинивания резьбы.
В-третьих, затягивайте со стандартным крутящим моментом. Не прилагайте чрезмерных усилий, чтобы избежать деформации или даже разрушения резьбы. Для ответственных соединений рекомендуется использовать динамометрический ключ и соблюдать установленные значения крутящего момента.
Четвертое: регулярно проводите проверку на утечки. Используйте мыльный раствор или детектор утечек для регулярной проверки резьбовых соединений и своевременно устраняйте ослабленные или протекающие стыки, чтобы избежать длительной незаметной потери воздуха.
Рекомендации от YCZX
Точность резьбового выхода — типичная деталь, определяющая качество. Она может показаться незначительной, но напрямую влияет на надёжность герметизации, уровень энергопотребления и безопасность эксплуатации всей пневматической системы. Для мини- нержавеющая сталь буферных резервуаров, применяемых в прецизионном оборудовании, важность точности резьбы ещё более выражена.
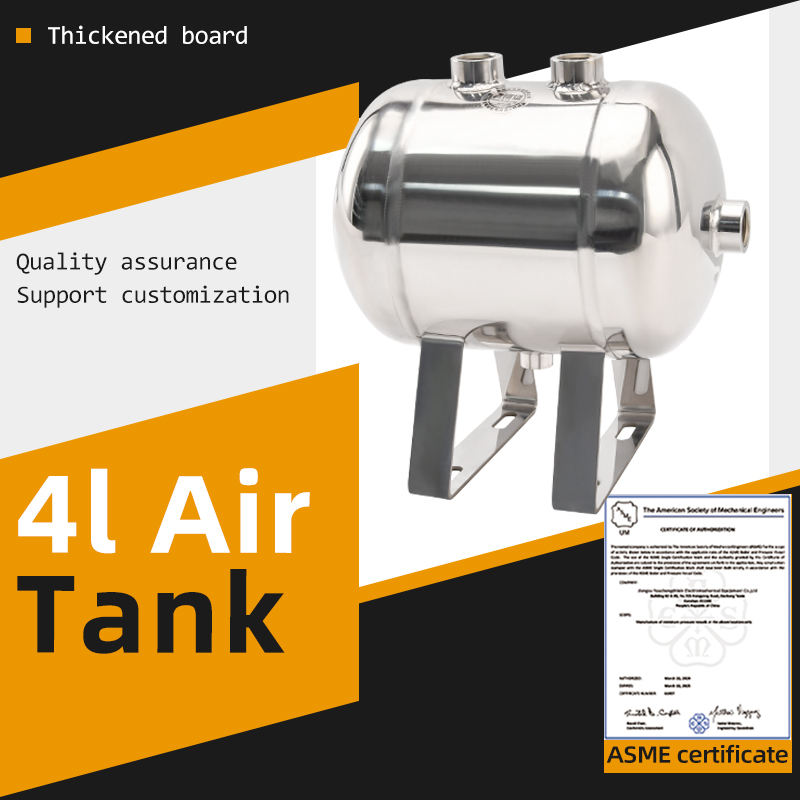
Будучи профессиональным производителем ресиверов для сжатого воздуха, YCZX соблюдает высокие стандарты обработки всех резьбовых отверстий как в крупных промышленных резервуарах из углеродистой стали, так и в небольших вертикальных буферных резервуарах объёмом 5 л из нержавеющей стали. Мы также можем изготовить резьбу по индивидуальным чертежам заказчика — с учётом требуемых стандартов, количества и расположения резьбовых соединений — для идеального согласования с пневматическими системами заказчика на месте. Если у вас есть требования к конфигурации резьбы и герметичности воздушных резервуаров, обращайтесь к кОНТАКТЫ нашей технической команде для подтверждения целевого решения.
Содержание
- Почему резьбовые отверстия — критически важный элемент герметизации пневматических систем
- Распространённые риски, вызванные резьбовыми соединениями низкой точности
- Ключевые преимущества высокоточных резьбовых соединений для герметизации
- Как YCZX обеспечивает точность резьбовых отверстий в производстве
- Практические рекомендации для покупателей по обеспечению надёжного резьбового уплотнения
- Рекомендации от YCZX

