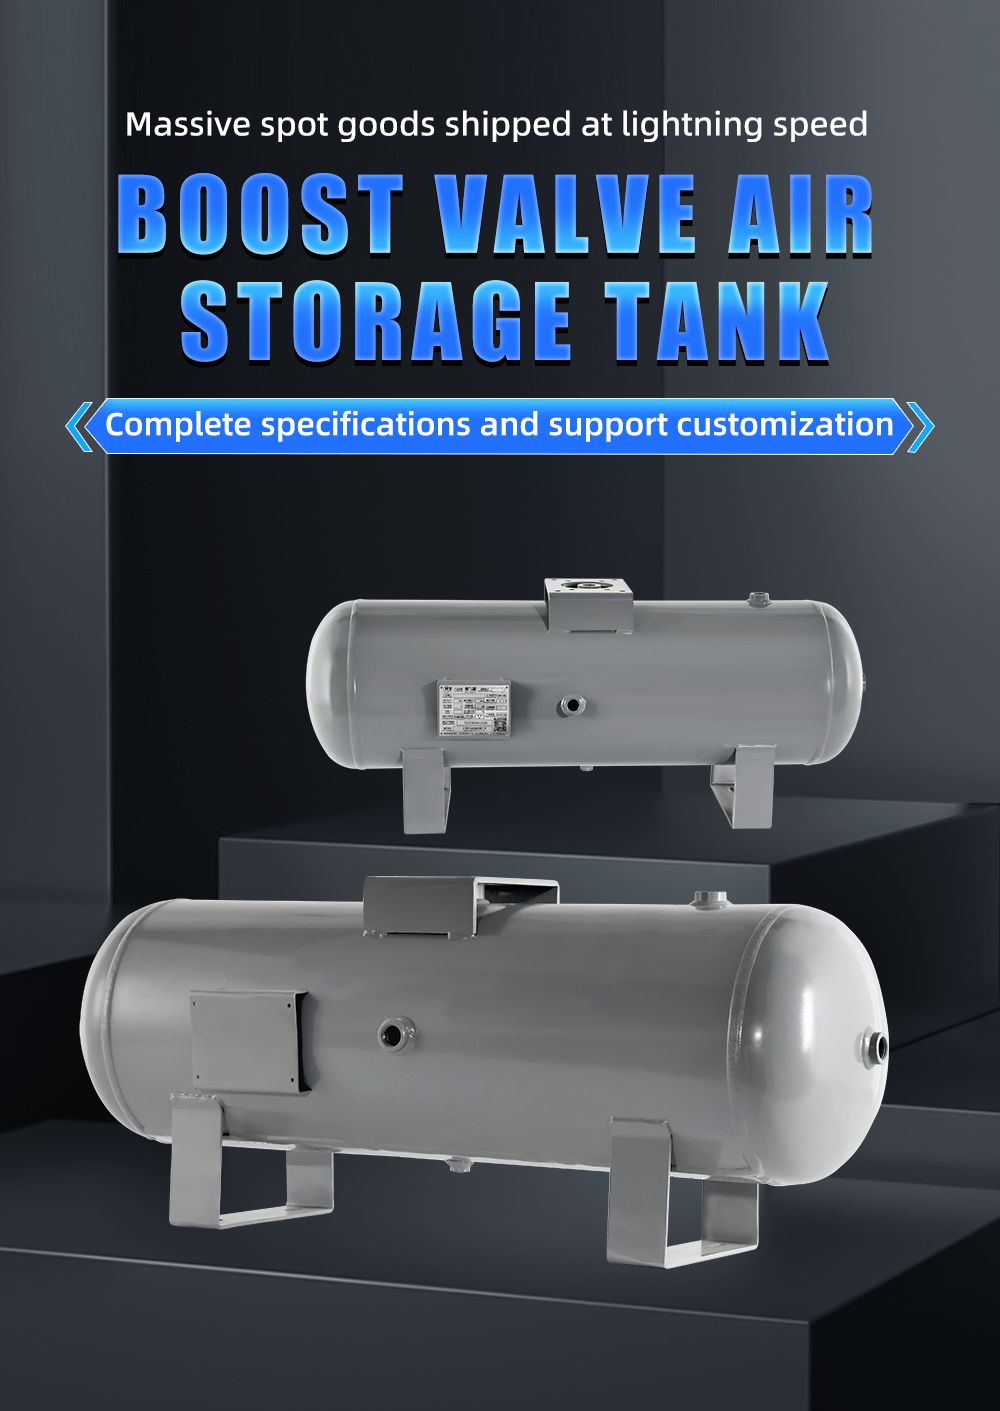
Ресиверы из углеродистой стали полагаются на высококачественные защитные покрытия для защиты от коррозии и увеличения срока службы в суровых промышленных условиях. Многие покупатели обращают внимание на марку краски и толщину покрытия, но упускают из виду наиболее важный этап подготовки поверхности — дробеструйную обработку. Степень дробеструйной обработки напрямую определяет прочность сцепления антикоррозионного покрытия с основой из стали, что является фундаментальной гарантией долговременной антикоррозионной стойкости. Как опытный производитель сосудов под давлением, YCZX объясняет, как различные степени дробеструйной обработки влияют на адгезию покрытия, какие требования предъявляются к ней в отраслевых стандартах и какие технические спецификации считаются правильными, чтобы помочь международным заказчикам оценить реальное качество углеродистая сталь воздушных ресиверов.
Основная роль дробеструйной обработки для воздушных ресиверов из углеродистой стали
Пескоструйная обработка — это механический процесс поверхностной обработки, при котором абразивные частицы с высокой скоростью направляются на поверхность корпуса резервуара из углеродистой стали. Для сосудов под давлением из углеродистой стали она выполняет три основные функции, необходимые для последующего нанесения покрытия:
Во-первых, она полностью удаляет поверхностные загрязнения. С поверхности стального листа удаляется окалина от прокатки, пятна ржавчины, остатки смазки и пыли, в результате чего обнажается чистая металлическая основа; это устраняет слабый промежуточный слой, который может вызвать отслаивание покрытия.
Во-вторых, она создаёт равномерную шероховатую поверхность. Правильная пескоструйная обработка формирует тонкие и равномерные «якорные» рисунки на стальной поверхности. После нанесения покрытия краска проникает в эти микроскопические впадины и выступы, образуя механическую силу сцепления, что значительно повышает физическое сцепление покрытия.
В-третьих, снимается поверхностное напряжение. Воздействие абразива позволяет устранить часть остаточных напряжений на поверхности стали, возникающих при прокатке и сварке, и снизить риск растрескивания покрытия, вызванного изменением напряжений в основании в процессе последующей эксплуатации.
Распространённые степени очистки струйной обработкой (стандарт ISO 8501-1)
Международный универсальный стандарт для оценки степени очистки струйной обработкой — ISO 8501-1; он делит степень обработки на четыре уровня. Различные уровни соответствуют разным степеням чистоты поверхности и областям применения:
Sa 1 — лёгкая струйная очистка
Удаляются только рыхлая ржавчина, окалина и поверхностные загрязнения. Степень очистки низкая, адгезия покрытия слабая. Подходит исключительно для временной антикоррозионной защиты, не подходит для нанесения официальных защитных покрытий на промышленные сосуды под давлением.
Sa 2 — коммерческая струйная очистка
Удаляет большую часть окалины, ржавчины и загрязнений; допускается небольшое количество плотно прилегающих остатков. Обеспечивает базовую защиту от коррозии, однако срок службы в условиях повышенной влажности или агрессивной среды ограничен.
Sa 2.5 — Очистка пескоструйным способом до почти белого металла
Удаляет практически всю окалину, ржавчину и прочие загрязнения. После обработки поверхность приобретает равномерный металлический блеск; допускаются лишь микроскопические следы остатков. Это основной стандартный класс для промышленных воздушных ресиверов из углеродистой стали, обеспечивающий оптимальный баланс между антикоррозионной эффективностью и себестоимостью производства.
Sa 3 — Очистка пескоструйным способом до белого металла
Наивысший класс чистоты. Обработанная поверхность полностью свободна от любых видимых остатков и имеет равномерный серебристо-белый цвет металла. Применяется в условиях экстремальной коррозии, например, в прибрежных и химических отраслях; самый высокий уровень затрат.
Влияние класса пескоструйной очистки на адгезию покрытия
Основной механизм повышения адгезии покрытия при пескоструйной обработке заключается в чистоте поверхности и эффекте профиля анкерного зацепления. Различие в степени пескоструйной обработки напрямую определяет конечную прочность адгезии:
Во-первых, низкий класс чистоты означает наличие остатков окалины и ржавчины на подложке. Эти рыхлые вещества располагаются между стальной плитой и покрытием, образуя слабый связующий слой. Под действием циклов изменения температуры, вибрации и атмосферного давления покрытие очень легко вздувается и отслаивается от этого слабого интерфейса и не может обеспечить эффективную защиту корпуса резервуара.
Во-вторых, обоснованная шероховатость поверхности создаёт механическую силу анкерного зацепления. Пескоструйная обработка класса Sa 2.5 формирует равномерный и умеренный профиль анкерного зацепления (обычно 30 –75μ m для воздушный резервуар противокоррозионные покрытия). Материал покрытия полностью проникает в микронеровности поверхности, и сила сцепления значительно выше, чем на гладкой поверхности. Недостаточная шероховатость приводит к слабой силе удержания покрытия; чрезмерная шероховатость вызывает чрезмерное истончение вершин выступов, что приводит к образованию ранних коррозионных очагов.
В-третьих, пескоструйная обработка высокого качества обеспечивает равномерную поверхностную активность. Очищенная металлическая поверхность обладает более высокой поверхностной энергией, а материал покрытия — лучшей смачиваемостью, что позволяет достичь более тесного молекулярного сцепления с основой; в результате адгезия в целом становится более стабильной и долговечной.
Последствия недостаточной пескоструйной обработки для срока службы покрытия
Применение пескоструйной обработки низкого качества для снижения затрат создаёт ряд скрытых проблем при последующей эксплуатации воздушных резервуаров из углеродистой стали:
Во-первых, покрытие преждевременно отслаивается. При недостаточном сцеплении покрытие растрескивается и отпадает кусками под воздействием длительных колебаний атмосферного давления и внешних агрессивных факторов. Исходное антикоррозионное покрытие со сроком службы 8 –10 лет может выйти из строя уже через 2 –3 года.
Во-вторых, под покрытием возникает локальная коррозия. Водяной пар и коррозионно-активные вещества проникают через участки слабого сцепления, вызывая коррозию под пленкой. Слой ржавчины постоянно расширяется, выталкивая покрытие изнутри, в результате чего на поверхности резервуара образуются обширные пятна ржавчины.
В-третьих, расходы на техническое обслуживание резко возрастают. После выхода покрытия из строя резервуар необходимо остановить для повторной пескоструйной обработки и нанесения нового покрытия — это не только увеличивает затраты на обслуживание, но и приводит к потерям производства из-за простоев.
Стандартный процесс пескоструйной обработки и контроль качества на заводе YCZX
На заводе YCZX все воздушные ресиверы из углеродистой стали оснащаются стандартной пескоструйной обработкой класса Sa 2.5, а также применяется строгий контроль технологического процесса для обеспечения стабильной адгезии покрытия:
Мы используем смешанный абразив — стальной гранулят и стальную дробь — для обеспечения как высокой эффективности очистки, так и оптимальной шероховатости поверхности, исключая чрезмерную или недостаточную шероховатость. После пескоструйной обработки команда ОТК проверяет чистоту и шероховатость поверхности путём сравнения с эталонными образцами и с применением профессиональных измерительных приборов; изделия, не соответствующие требованиям, подвергаются повторной обработке.
Чтобы предотвратить вторичное ржавление после пескоструйной обработки, мы наносим грунтовочный слой в установленное временное окно, гарантируя оптимальное сцепление покрытия со свежей металлической поверхностью. Кроме того, на готовых изделиях выборочно проводятся испытания на адгезию методом решётчатого надреза, а также регулярно выполняются солевой туман-тесты для подтверждения реальной коррозионной стойкости системы покрытия.
Для заказчиков из специальных отраслей, таких как прибрежная и химическая промышленность, мы также предлагаем усовершенствованную пескоструйную обработку класса Sa 3 и соответствующие тяжёлые антикоррозионные покрытия для выполнения требований эксплуатации в экстремальных рабочих условиях.
Практические рекомендации по закупкам для покупателей
При выборе воздушных резервуаров из углеродистой стали не следует оценивать качество антикоррозионного покрытия исключительно по толщине и внешнему виду. Степень дробеструйной обработки, являющаяся основным этапом предварительной подготовки поверхности, — ключевой фактор, определяющий реальный срок службы покрытия. Для большинства типовых промышленных цехов и внутренних систем сжатого воздуха дробеструйная обработка степени Sa 2.5 является наиболее экономически эффективным решением и полностью обеспечивает долгосрочные антикоррозионные требования. В условиях высокой влажности, в прибрежных зонах или при сильной коррозионной нагрузке необходимо выбирать более высокую степень дробеструйной обработки и соответствующую систему покрытия. Как профессиональный производитель сосудов под давлением, YCZX строго контролирует каждый этап обработки поверхности — от дробеструйной очистки до нанесения покрытия. Мы также можем разрабатывать индивидуальные антикоррозионные решения с учётом реальных условий эксплуатации заказчика, чтобы гарантировать стабильную и надёжную антикоррозионную защиту каждого воздушного резервуара из углеродистой стали на протяжении всего срока его службы.
Содержание
- Основная роль дробеструйной обработки для воздушных ресиверов из углеродистой стали
- Распространённые степени очистки струйной обработкой (стандарт ISO 8501-1)
- Влияние класса пескоструйной очистки на адгезию покрытия
- Последствия недостаточной пескоструйной обработки для срока службы покрытия
- Стандартный процесс пескоструйной обработки и контроль качества на заводе YCZX
- Практические рекомендации по закупкам для покупателей

