Choisir un pompe à vide n’est jamais une décision universelle. La même pompe adaptée à un banc de laboratoire peut s’avérer totalement inadéquate pour une ligne de production faisant fonctionner plusieurs machines, et une unité choisie uniquement sur la base de son prix peut fournir un vide insuffisant, s’user prématurément ou contaminer la pièce même qu’elle est censée manipuler. Une sélection correcte constitue le moyen le plus efficace de préserver à la fois les performances et les coûts sur toute la durée de vie de l’équipement. Ce guide expose la méthode pratique pour dimensionner une pompe à vide à piston sans huile, organisée autour de trois critères décisifs : le débit, le niveau de vide et les conditions de service. En abordant ces trois dimensions dans cet ordre, un ingénieur peut identifier une pompe répondant précisément aux besoins réels, sans surdimensionnement, et éviter ainsi les pannes sur site qui résultent si souvent d’un choix mal adapté dès le départ.
1. Débit : dimensionner la pompe en fonction de la demande totale
Le premier critère, et le plus influent, est le débit, exprimé en litres par minute. Le débit mesure la quantité de gaz que la pompe peut déplacer, et il doit correspondre à la demande totale d’aspiration de l’installation. En règle générale, plus une seule pompe doit alimenter d’équipements, et plus la cavité ou la chambre qu’elle doit évacuer est grande, plus le débit requis augmente. Une petite station à faible demande peut être desservie par une unité modeste, mais une ligne qui fait circuler plusieurs pièces simultanément, ou qui évacue une grande chambre, impose une demande instantanée nettement plus élevée, que seul un modèle à plus forte capacité peut satisfaire.
En pratique, la demande totale correspond à la somme de plusieurs composants : le volume balayé de chaque ventouse ou dispositif de maintien, multiplié par la fréquence de ses cycles ; le volume de toute chambre devant être mise sous vide ; les fuites système prévues ; et les pertes dans les conduites. Sous-dimensionner la pompe est l’erreur la plus courante : celle-ci peine à établir rapidement le vide, produit une aspiration faible ou lente, et fonctionne près de sa limite, ce qui réduit sa durée de vie. Surdimensionner fortement la pompe gaspille de l’énergie et du capital. L’objectif est une pompe dont le débit couvre aisément la demande maximale, avec une marge permettant de compenser les fuites normales.
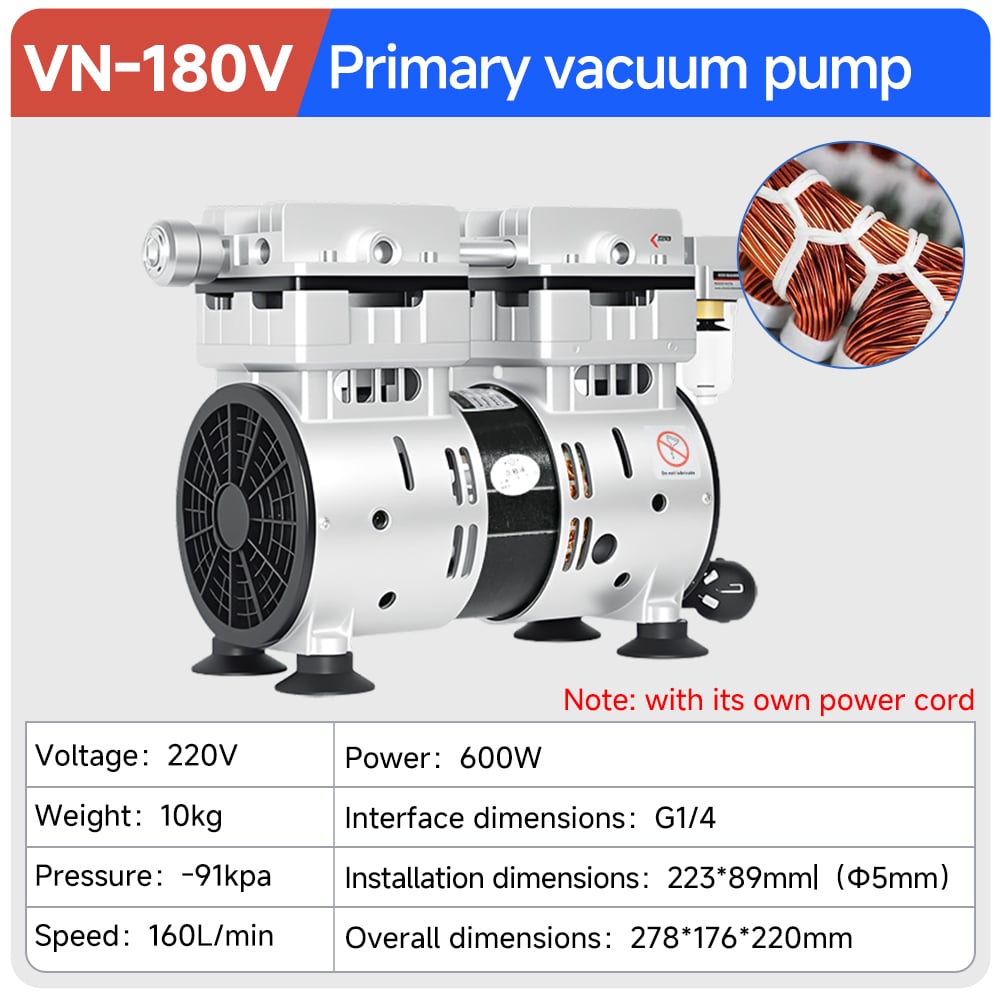
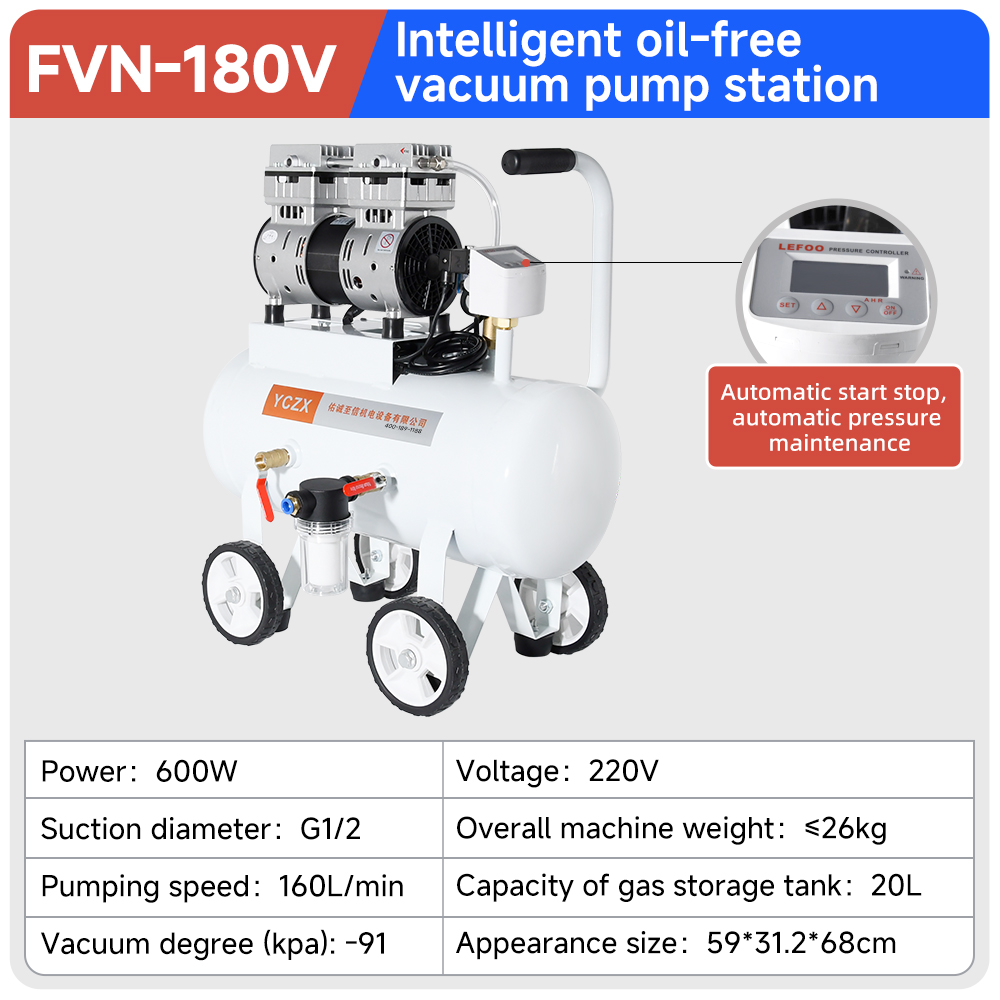
Un cas représentatif est l’usinage conventionnel par commande numérique par ordinateur (CNC). Les machines de ce type utilisent couramment une fixation sous vide, une extraction des copeaux et des poussières, ainsi qu’un positionnement des palettes ou des dispositifs de serrage, chacun nécessitant un débit d’aspiration pendant le cycle d’usinage. Pour une application typique d’usinage CNC, il est recommandé de dimensionner une pompe à piston sans huile des séries FVN-180V, 200V ou 300V, ou supérieure. Une seule pompe de ce niveau suffit généralement pour alimenter simultanément deux à trois machines CNC, en équilibrant la demande totale de débit du groupe avec la capacité d’une unité unique. Ce rapport — une pompe alimentant un petit groupe de machines plutôt qu’une pompe par poste — est à la fois économique et pratique, à condition que la demande combinée ne dépasse pas le débit nominal de la pompe. Pour les installations plus importantes, le même principe s’applique à plus grande échelle : ajoutez la capacité par paliers et vérifiez systématiquement la demande totale par rapport au débit nominal de la pompe, plutôt que de vous fier uniquement à des règles empiriques.
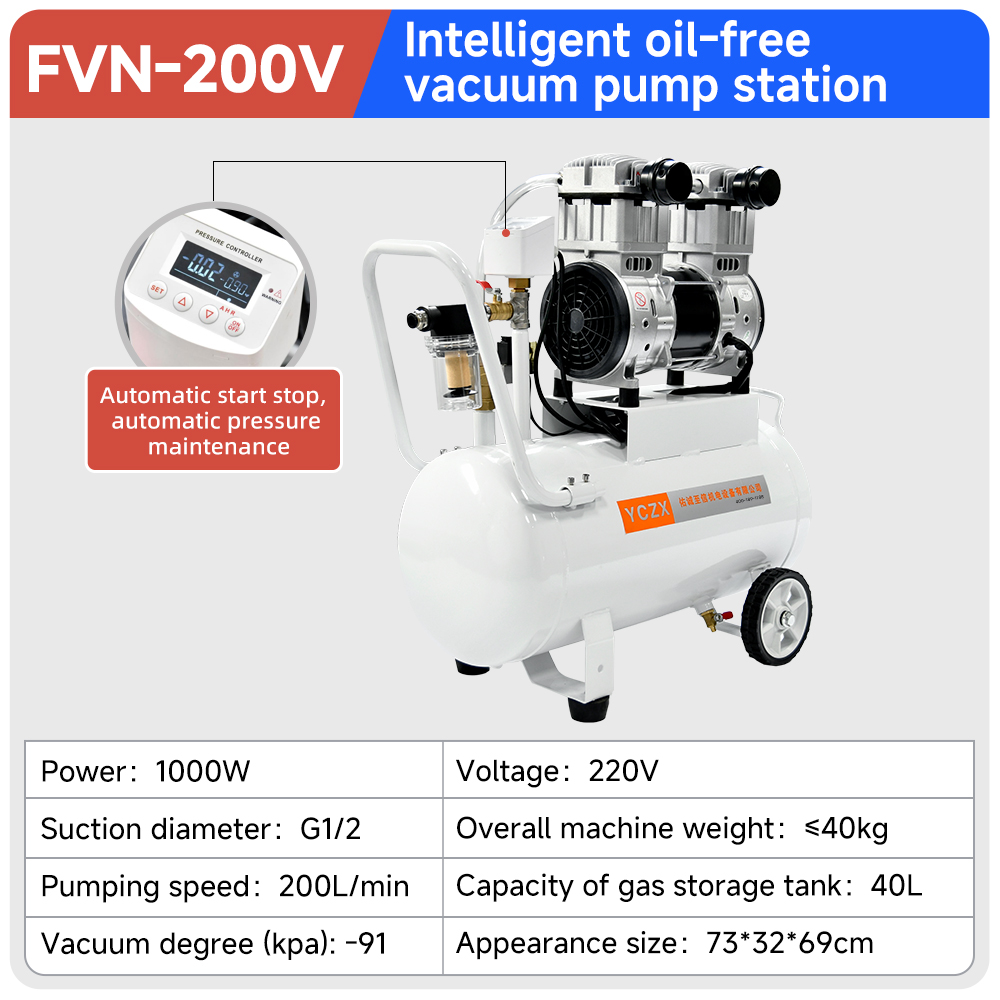
2. Niveau de vide : choisissez le profil de fonctionnement adapté
Le deuxième critère est le niveau de vide réellement requis par le procédé, et ici le suffixe du modèle revêt une signification concrète. Des pompes à piston sans huile sont proposées avec des profils de fonctionnement distincts, généralement identifiés par un suffixe indiquant le compromis entre vitesse de pompage et vide ultime.
Les modèles dotés du suffixe « V » sont orientés vers une vitesse d’évacuation élevée et un débit important. Ils sont conçus pour des applications où la priorité est d’atteindre rapidement le vide et de déplacer un grand volume de gaz, plutôt que d’atteindre la pression négative la plus profonde possible. Ce profil convient aux opérations de préhension rapide, d’alimentation continue et à d’autres opérations à haut cycle, dans lesquelles le vide doit être rétabli sans délai à chaque cycle. Si la nécessité principale est la rapidité de réponse et le débit, une unité de classe V constitue le choix approprié.
Les modèles comportant le suffixe « H » sont conçus pour atteindre des pressions négatives plus élevées. Ils sont capables de maintenir une pression résiduelle plus faible et sont destinés aux procédés qui dépendent de la profondeur du vide plutôt que du débit brut. Leurs applications typiques incluent le dégazage de récipients fermés, la filtration sous aspiration et la maintenance d’une pression négative dans des chambres étanches. Pour ces usages, ce qui compte est la capacité à atteindre et à maintenir une pression absolue plus basse, et l’on sélectionne donc un équipement de classe H en conséquence.
Il convient de préciser explicitement que la vitesse d’évacuation et le vide ultime sont généralement en opposition : une pompe optimisée pour un débit gazeux rapide n’atteindra pas nécessairement le vide le plus poussé, tandis qu’une pompe optimisée pour un vide profond déplacera probablement moins de gaz. Le choix approprié dépend donc de la caractéristique prioritaire exigée par le procédé. Lorsque le cycle est rapide et continu, privilégiez le débit et choisissez une unité de classe V ; lorsqu’il s’agit d’une phase statique étanche nécessitant une faible pression résiduelle, privilégiez le vide ultime et choisissez une unité de classe H. Adapter le suffixe à l’exigence dominante constitue une démarche simple mais efficace pour éviter à la fois des cycles lents et des objectifs de vide non atteints.
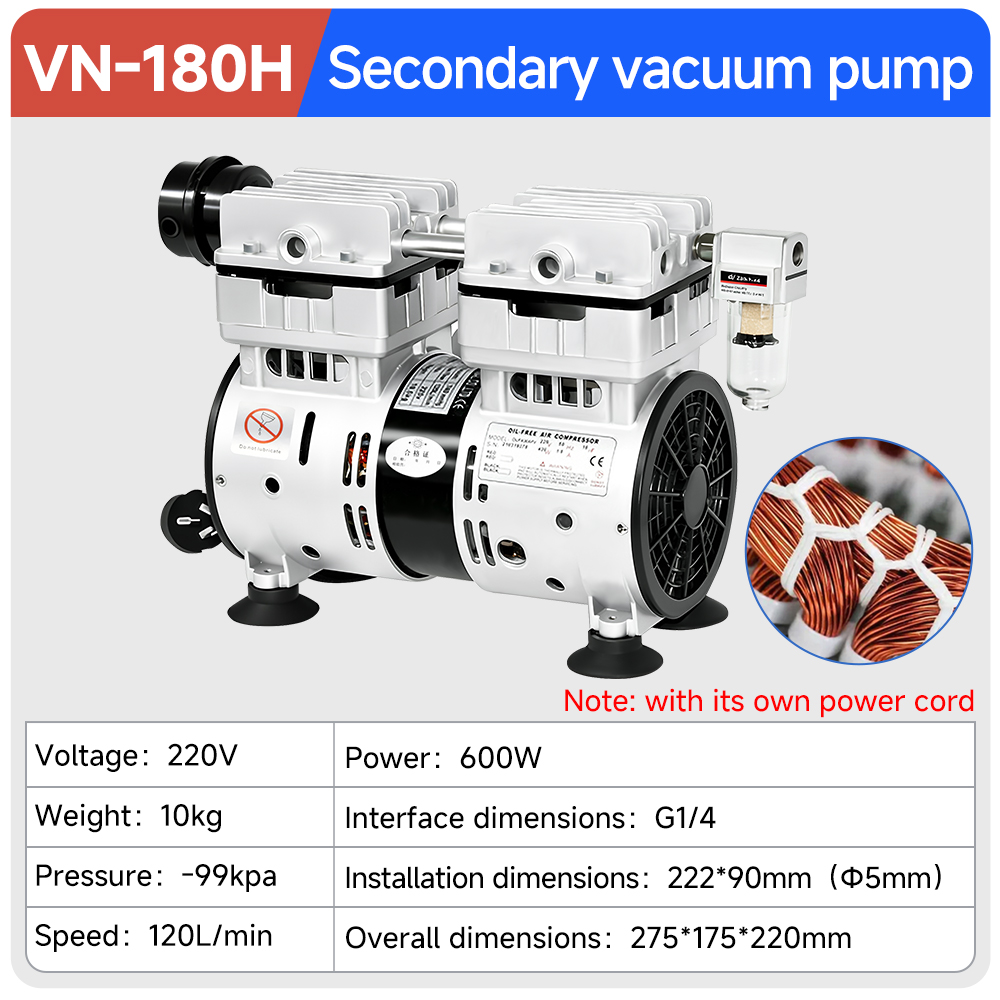
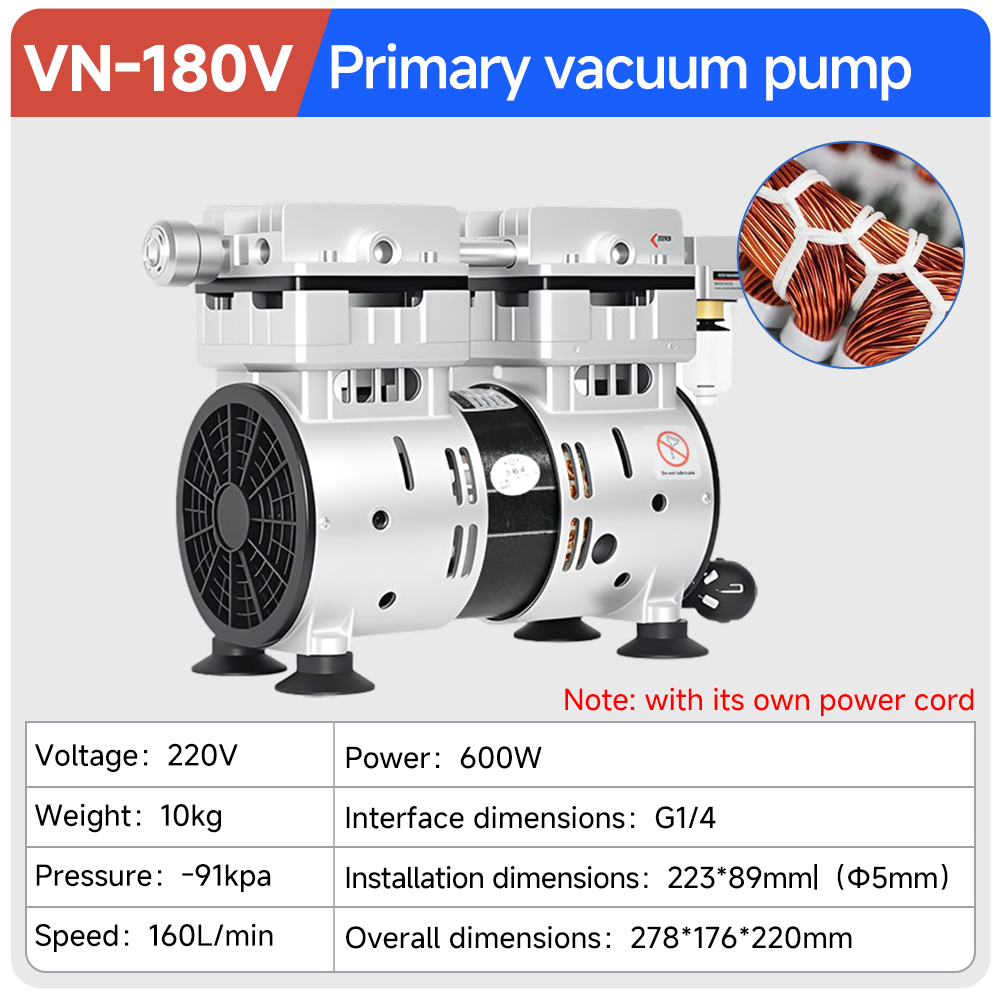
3. Conditions de service : adapter la pompe à l’environnement
Le troisième critère concerne l’environnement de fonctionnement et les contraintes qu’il impose à la pompe. Quatre conditions, en particulier, déterminent si une pompe à piston sans huile constitue la technologie adaptée ; elles doivent être vérifiées par rapport à l’application avant tout achat.
La propreté de l’échappement est primordiale. Lorsque le procédé ne tolère aucune contamination par l’huile des pièces à traiter ou des échantillons, une pompe sans huile devient effectivement obligatoire. Sa conception sèche garantit qu’aucun brouillard d’huile n’entre dans le circuit gazeux, protégeant ainsi les produits sensibles, les pièces à usiner et les échantillons de laboratoire contre toute contamination. Si l’application exige un tel niveau de propreté, l’architecture sans huile constitue un avantage décisif, et non une simple option.
La charge d’entretien constitue la deuxième condition. Une pompe à piston sans huile élimine le cycle périodique de changement d’huile ainsi que l’entretien associé à une machine lubrifiée. Lorsque l’opérateur recherche un entretien simple et peu intrusif, la conception sèche y répond directement. Cela revêt une importance particulière dans les installations décentralisées, où une équipe d’entretien n’est pas toujours présente sur site.
Les contraintes d’espace et de montage constituent la troisième condition. De nombreuses installations modernes exigent que la pompe soit intégrée à une machine ou fixée sur un banc, ce qui laisse peu de place pour une unité volumineuse et autonome. L’encombrement réduit d’une pompe à piston sans huile convient parfaitement à ce type d’installation : suffisamment compacte pour être logée à l’intérieur d’un châssis ou posée sur une surface de travail, tout en assurant un débit adéquat. Si l’agencement exige une unité compacte et intégrable, la conception sans huile constitue le choix naturel.
Les considérations budgétaires et acoustiques complètent cet ensemble. Là où le coût d’investissement doit rester faible et où les niveaux de bruit et de vibration sont réglementés — dans un atelier, un laboratoire ou un espace de travail partagé — la pompe à piston sans huile offre une combinaison avantageuse : un coût d’acquisition moindre, un fonctionnement silencieux et des vibrations réduites. Ces caractéristiques correspondent aux applications nécessitant une source de vide propre, abordable et discrète, plutôt qu’une robustesse et une endurance de type industriel lourd.
Le choix correct de la pompe repose sur une méthode, non sur l’intuition. Abordez les trois dimensions dans l’ordre suivant : dimensionnez le débit en fonction de la demande totale de l’installation, en tenant compte du nombre d’équipements, du volume des chambres et des fuites ; sélectionnez le profil de fonctionnement — classe « V » à haute vitesse ou classe « H » à vide profond — selon que le procédé exige une évacuation rapide ou une pression résiduelle faible ; vérifiez enfin que les conditions d’utilisation — propreté, charge d’entretien, espace de montage et budget — sont compatibles avec l’architecture sans huile. Suivi dans cet ordre, ce processus permet systématiquement d’obtenir une pompe qui remplit les exigences fonctionnelles, coûte le moins possible et assure un service fiable pendant plusieurs années. Lors de la planification de votre prochaine installation, YCZX propose une gamme échelonnée de pompes à vide sans huile à piston, couvrant ces profils de débit, de vide et d’utilisation, accompagnée d’un accompagnement technique pour vous aider à choisir l’unité adaptée à votre procédé spécifique. Choisissez la pompe conforme à la tâche, et celle-ci vous récompensera par un vide constant et fiable.

