Elegir un bomba de vacío nunca es una decisión universal. La misma bomba que sirve en una bancada de laboratorio puede ser totalmente inadecuada para una línea de producción que opera varias máquinas, y una unidad elegida únicamente por su precio puede suministrar un vacío insuficiente, desgastarse prematuramente o contaminar precisamente la pieza de trabajo que debería manipular. La selección correcta es la forma más eficaz de proteger tanto el rendimiento como el costo durante toda la vida útil del equipo. Esta guía expone el método práctico para dimensionar una bomba de vacío de pistón sin aceite, estructurado en torno a tres criterios decisivos: caudal, nivel de vacío y condiciones de servicio. Al analizar estas tres dimensiones en orden, un ingeniero puede identificar una bomba que satisfaga la necesidad real sin sobredimensionarla, y evitar así las fallas en campo que con frecuencia se originan en una elección inadecuada desde el principio.
1. Caudal: Dimensione la bomba según la demanda total
El primer y más influyente criterio es el caudal, expresado en litros por minuto. El caudal mide la cantidad de gas que la bomba puede mover, y debe coincidir con la demanda total de succión de la instalación. Como regla general, cuanto más equipo deba atender una sola bomba y mayor sea la cavidad o cámara que deba evacuar, mayor será el caudal requerido. Una estación pequeña y de baja demanda puede ser atendida por una unidad modesta, pero una línea que procese varios piezas simultáneamente o que evacue una cámara grande impone una demanda instantánea sustancialmente mayor, que solo puede satisfacer un modelo de mayor capacidad.
En la práctica, la demanda total es la suma de varios componentes: el volumen barrido de cada ventosa o dispositivo de sujeción, multiplicado por la frecuencia con la que se cicla; el volumen de cualquier cámara que deba evacuarse; la fuga esperada del sistema; y las pérdidas en las tuberías. Dimensionar una bomba demasiado pequeña es el error más común: la bomba lucha por establecer el vacío rápidamente, genera succión débil o lenta y funciona cerca de su límite, acortando su vida útil. Dimensionarla excesivamente grande desperdicia energía y capital. El objetivo es una bomba cuyo caudal cubra cómodamente la demanda máxima, con un margen para las fugas normales.
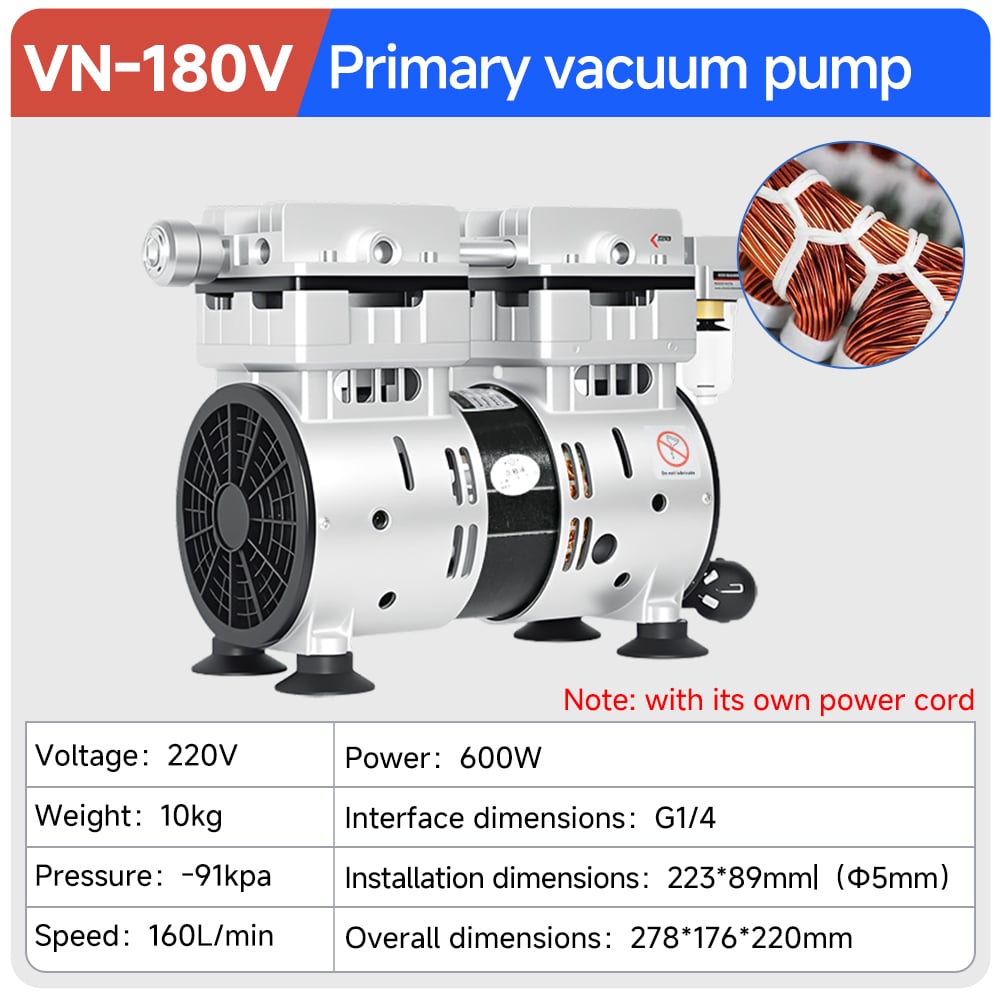
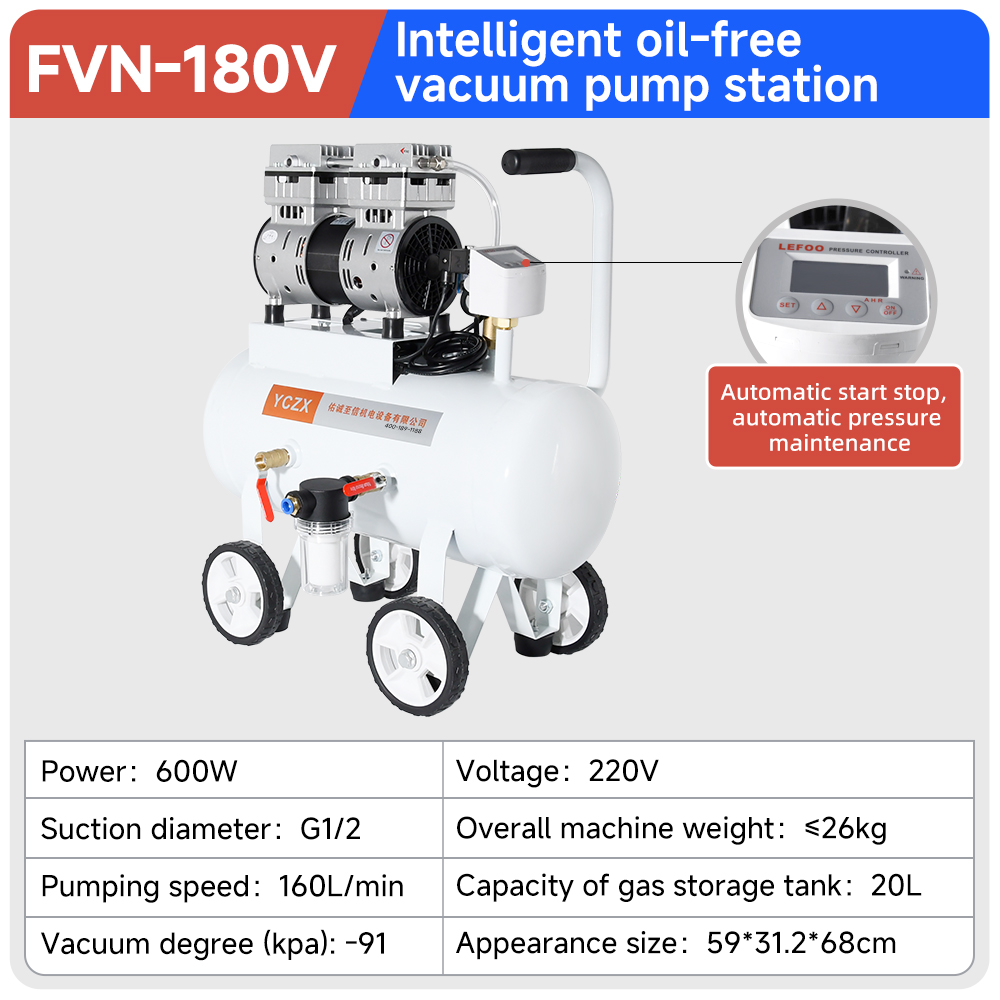
Un caso representativo es el mecanizado convencional mediante CNC. Las máquinas de este tipo suelen utilizar sujeción por vacío, extracción de virutas y polvo, y posicionamiento de paletas o fijaciones, cada una de las cuales requiere succión durante el ciclo de mecanizado. Para una aplicación típica de mecanizado CNC, se recomienda una bomba de pistón sin aceite de la clase FVN-180V, 200V o 300V, o superior. Generalmente, una sola bomba de este nivel es suficiente para alimentar dos o tres máquinas CNC simultáneamente, equilibrando la demanda combinada de caudal del grupo con la capacidad de una unidad. Esta relación —una bomba que alimenta un pequeño grupo de máquinas en lugar de una bomba por estación— es tanto económica como práctica, siempre que la demanda combinada no supere el caudal nominal de la bomba. Para instalaciones más grandes, se aplica el mismo principio a escala: aumente la capacidad por etapas y verifique la demanda total frente a la clasificación de caudal de la bomba, en lugar de depender únicamente de reglas empíricas.
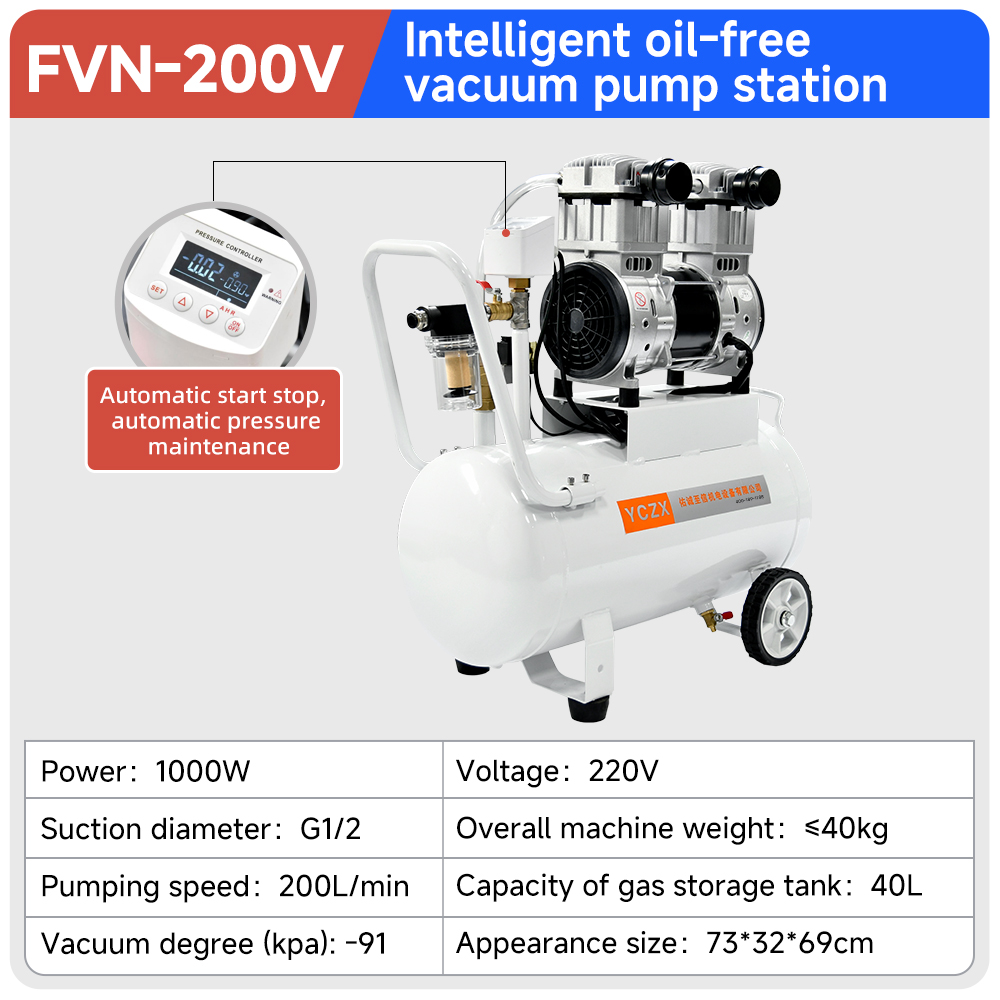
2. Nivel de vacío: Elija el perfil operativo adecuado
El segundo criterio es el nivel de vacío que realmente requiere el proceso, y aquí el sufijo del modelo tiene un significado real. Las bombas de pistón sin aceite se ofrecen con perfiles operativos distintos, generalmente diferenciados por un sufijo que indica el equilibrio entre la velocidad de bombeo y el vacío final.
Los modelos con sufijo "V" están orientados a una alta velocidad de evacuación y un alto caudal. Están diseñados para aplicaciones en las que la prioridad es generar vacío rápidamente y desplazar un gran volumen de gas, más que alcanzar la presión negativa más profunda posible. Este perfil resulta adecuado para agarres rápidos, alimentación continua y otras operaciones de alto ciclo en las que el vacío debe restablecerse de forma inmediata en cada ciclo. Si la necesidad principal es la rapidez de respuesta y la capacidad de procesamiento, una unidad de clase V es la opción apropiada.
Los modelos con sufijo «H» están orientados a presiones negativas más profundas. Están diseñados para mantener una presión residual más baja y se destinan a procesos que dependen de la profundidad del vacío, más que del caudal bruto. Sus aplicaciones típicas incluyen desgasificación de recipientes cerrados, filtración bajo succión y mantenimiento de presión negativa en cámaras selladas. Para dichas aplicaciones, lo que importa es la capacidad de alcanzar y mantener una presión absoluta más baja, por lo que se selecciona una unidad de clase H en consecuencia.
Vale la pena señalar explícitamente que la velocidad de evacuación y el vacío final suelen estar en conflicto: una bomba optimizada para el movimiento rápido de gases no necesariamente alcanzará el vacío más profundo, y una bomba optimizada para un vacío profundo puede desplazar menos gas. Por tanto, la elección correcta depende de qué característica exige el proceso. Cuando el ciclo es rápido y continuo, priorice el caudal y seleccione una unidad de clase V; cuando el proceso consiste en una retención sellada y estática que requiere baja presión residual, priorice el vacío final y seleccione una unidad de clase H. Asignar el sufijo según el requisito dominante es un paso sencillo pero muy eficaz para evitar tanto ciclos lentos como objetivos de vacío no alcanzados.
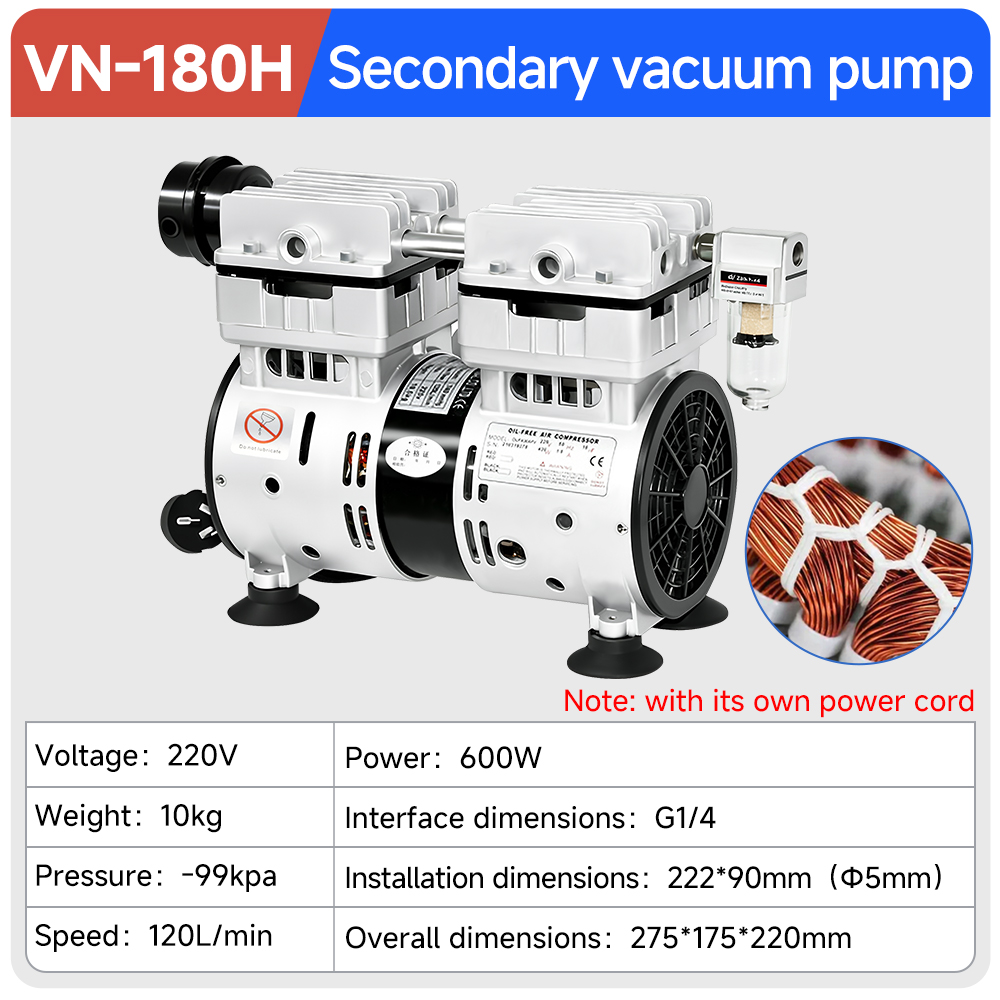
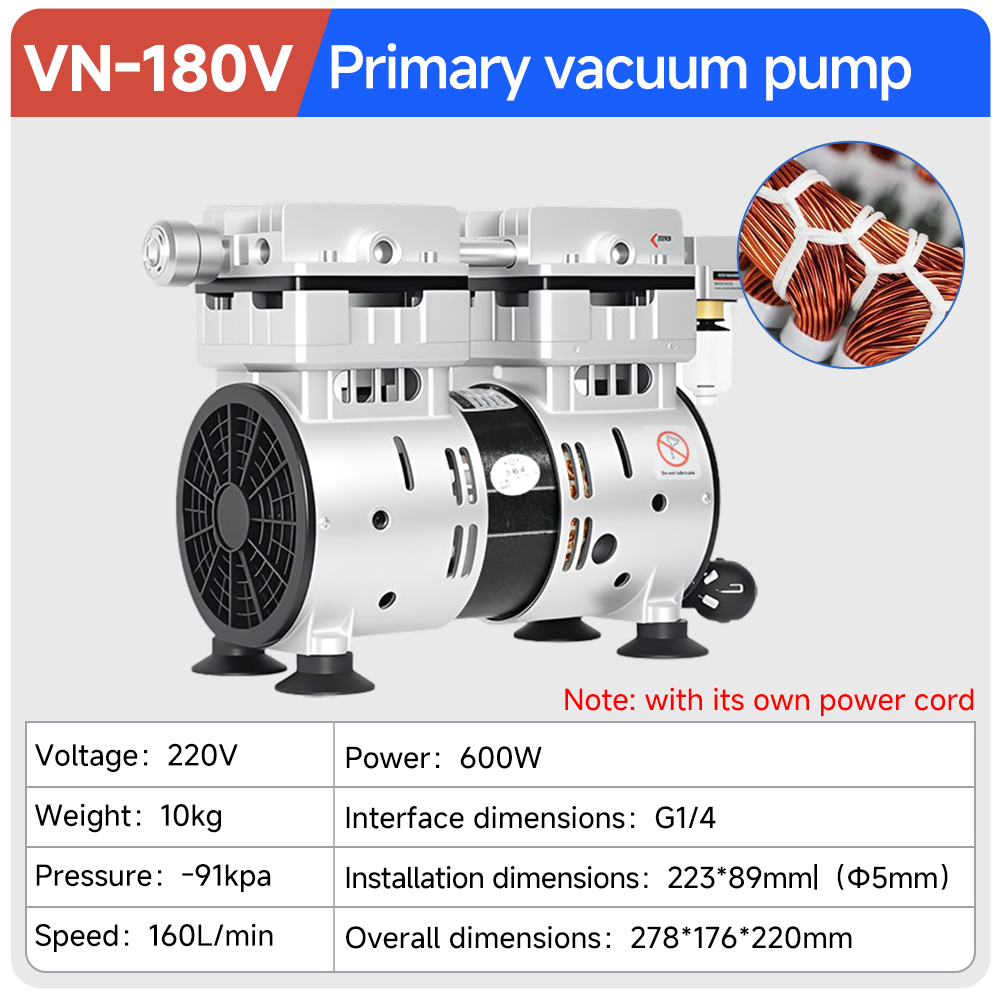
3. Condiciones de servicio: adapte la bomba al entorno
El tercer criterio es el entorno de funcionamiento y las restricciones que impone sobre la bomba. Cuatro condiciones, en particular, determinan si una bomba de pistón sin aceite es la tecnología adecuada, y deben evaluarse frente a la aplicación antes de cualquier compra.
La limpieza del escape es lo primero. Cuando el proceso no tolera la contaminación por aceite de la pieza de trabajo o de la muestra, una bomba sin aceite es efectivamente obligatoria. Su construcción seca garantiza que ninguna niebla de aceite ingrese al recorrido del gas, protegiendo así productos sensibles, piezas de trabajo y muestras de laboratorio contra la contaminación. Si la aplicación es críticamente limpia de esta manera, la arquitectura sin aceite constituye una ventaja decisiva y no meramente una opción.
La carga de mantenimiento es la segunda condición. Una bomba de pistón sin aceite elimina el ciclo periódico de cambio de aceite y el mantenimiento asociado a una máquina lubricada. Donde el operador requiere un mantenimiento sencillo y con mínima intervención, el diseño seco lo ofrece directamente. Esto resulta especialmente valioso en instalaciones descentralizadas donde no siempre hay un equipo de mantenimiento presente en el sitio.
Las restricciones de espacio y montaje constituyen la tercera condición. Muchas instalaciones modernas exigen que la bomba se integre dentro de una máquina o se monte sobre una bancada, dejando poco espacio para una unidad grande y autónoma. La huella compacta de una bomba de pistón sin aceite se adapta exactamente a este tipo de instalación: lo suficientemente pequeña como para caber dentro de un bastidor o sobre una superficie de trabajo, al tiempo que sigue ofreciendo una capacidad adecuada. Si la disposición exige una unidad compacta e integrable, el factor de forma sin aceite resulta la opción natural.
Los aspectos presupuestarios y acústicos completan el conjunto. Donde el costo de inversión debe mantenerse bajo y los niveles de ruido y vibración están restringidos —por ejemplo, en un taller, un laboratorio o un espacio compartido—, la bomba de pistón sin aceite ofrece una combinación favorable: menor costo de adquisición, funcionamiento silencioso y baja vibración. Estas características se alinean con aplicaciones que requieren una fuente de vacío limpia, asequible y discreta, más que la resistencia intensiva de una unidad industrial grande.
La selección correcta de la bomba es una cuestión de método, no de intuición. Trabaje las tres dimensiones en orden: dimensione el caudal según la demanda total de la instalación, teniendo en cuenta la cantidad de equipos, el volumen de la cámara y las fugas; elija el perfil de funcionamiento —clase "V" de alta velocidad o clase "H" de vacío profundo— según si el proceso requiere evacuación rápida o baja presión residual; y verifique que las condiciones de servicio —limpieza, carga de mantenimiento, espacio de montaje y presupuesto— sean satisfechas por la arquitectura sin aceite. Al seguir este orden, el proceso ofrece de forma fiable una bomba que cumple con los requisitos, cuesta solo lo necesario y sirve a la línea durante años. Al planificar su próxima instalación, YCZX ofrece una gama escalonada de bombas de vacío de pistón sin aceite que abarca estos perfiles de caudal, vacío y servicio, respaldada por orientación técnica para ayudarle a seleccionar la unidad adecuada para su proceso específico. Elija la bomba que se ajuste al servicio requerido, y el servicio le recompensará con un vacío constante y fiable.

