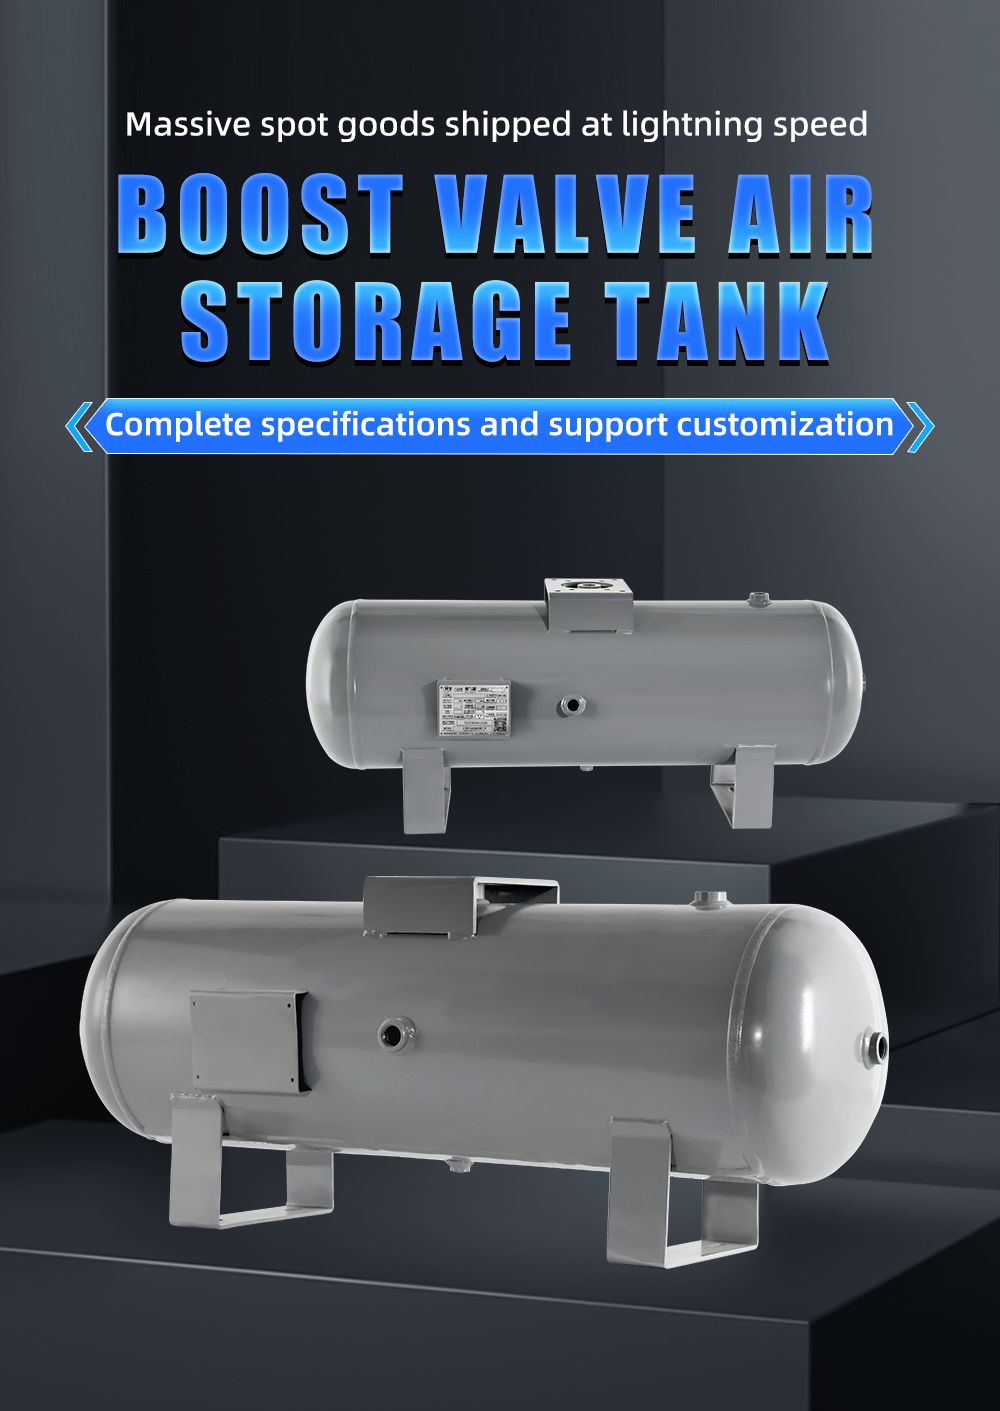
ถังรับอากาศจากเหล็กคาร์บอนพึ่งพาการเคลือบผิวคุณภาพสูงเพื่อต้านทานการกัดกร่อนและยืดอายุการใช้งานในสภาพแวดล้อมอุตสาหกรรมที่รุนแรง ผู้ซื้อหลายคนให้ความสำคัญกับยี่ห้อสีและระยะความหนาของการเคลือบ แต่กลับมองข้ามขั้นตอนการเตรียมผิวก่อนเคลือบที่สำคัญที่สุด คือ การพ่นทราย ระดับการพ่นทรายโดยตรงกำหนดความแข็งแรงในการยึดเกาะระหว่างชั้นเคลือบป้องกันการกัดกร่อนกับพื้นผิวเหล็ก ซึ่งเป็นหลักประกันพื้นฐานของประสิทธิภาพการป้องกันการกัดกร่อนในระยะยาว ในฐานะผู้ผลิตภาชนะรับแรงดันที่มีประสบการณ์ YCZX อธิบายว่าระดับการพ่นทรายที่แตกต่างกันส่งผลต่อความยึดเกาะของการเคลือบอย่างไร ข้อกำหนดมาตรฐานของอุตสาหกรรม และข้อกำหนดกระบวนการที่เหมาะสม เพื่อช่วยให้ลูกค้าทั่วโลกประเมินคุณภาพที่แท้จริงของ เหล็กกล้าคาร์บอน ถังเก็บอากาศ
บทบาทพื้นฐานของการพ่นทรายสำหรับถังอากาศจากเหล็กคาร์บอน
การทรายเป่าเป็นกระบวนการบำบัดพื้นผิวด้วยวิธีเชิงกล ซึ่งใช้อนุภาคขัดที่ถูกยิงด้วยความเร็วสูงมากระทบกับพื้นผิวของตัวถังเหล็กคาร์บอน โดยสำหรับภาชนะรับแรงดันทำจากเหล็กคาร์บอน กระบวนการนี้มีวัตถุประสงค์หลักสามประการต่อการเคลือบผิวในขั้นตอนถัดไป
ประการแรก กำจัดสิ่งสกปรกบนพื้นผิวอย่างหมดจด โดยจะลอกคราบออกไซด์จากการกลิ้ง คราบรสน้ำ คราบไขมันที่ตกค้าง และฝุ่นละอองออกจากพื้นผิวแผ่นเหล็ก จนเผยให้เห็นพื้นผิวโลหะที่สะอาด ซึ่งช่วยขจัดชั้นกลางที่อ่อนแอซึ่งอาจทำให้การเคลือบลอกออกได้
ประการที่สอง สร้างพื้นผิวที่หยาบอย่างสม่ำเสมอ การทรายเป่าที่เหมาะสมจะก่อให้เกิดลวดลายยึดเกาะขนาดเล็กและสม่ำเสมอบนพื้นผิวเหล็ก เมื่อเคลือบสีแล้ว สีจะซึมเข้าไปในโครงสร้างไมโครที่มีทั้งส่วนนูนและส่วนเว้าเหล่านี้ ทำให้เกิดแรงยึดเกาะแบบกลไก ซึ่งช่วยเพิ่มการยึดเกาะทางกายภาพของการเคลือบอย่างมาก
ประการที่สาม ช่วยปลดปล่อยความเครียดผิว แรงกระแทกจากสารขัดผิวสามารถกำจัดความเครียดที่เหลืออยู่บางส่วนบนผิวเหล็กที่เกิดขึ้นระหว่างกระบวนการรีดและเชื่อม จึงลดความเสี่ยงของการแตกร้าวของชั้นเคลือบอันเนื่องจากการเปลี่ยนแปลงความเครียดของพื้นผิวภายหลังการใช้งาน
ระดับความสะอาดจากการพ่นทรายทั่วไป (มาตรฐาน ISO 8501-1)
มาตรฐานสากลที่ใช้ทั่วโลกสำหรับความสะอาดหลังการพ่นทรายคือ ISO 8501-1 ซึ่งแบ่งระดับการเตรียมผิวออกเป็นสี่ระดับ แต่ละระดับสอดคล้องกับระดับความสะอาดของผิวและสถานการณ์การใช้งานที่แตกต่างกัน
Sa 1 – การพ่นทรายแบบเบา
ขจัดสนิม คราบออกไซด์ และสิ่งสกปรกที่ยึดติดหลุดลอกได้ง่ายเท่านั้น ระดับความสะอาดต่ำ ส่งผลให้การยึดเกาะของชั้นเคลือบไม่ดีนัก เหมาะสำหรับการป้องกันสนิมแบบชั่วคราวเท่านั้น ไม่เหมาะสำหรับการเคลือบป้องกันการกัดกร่อนอย่างเป็นทางการในภาชนะรับแรงดันอุตสาหกรรม
Sa 2 – การพ่นทรายเพื่อการใช้งานเชิงพาณิชย์
ขจัดคราบออกไซด์ สนิม และสิ่งสกปรกส่วนใหญ่ออกได้ โดยอาจคงเหลือคราบติดแน่นเล็กน้อยไว้ได้ สามารถตอบสนองความต้องการพื้นฐานด้านป้องกันการกัดกร่อน แต่มีอายุการใช้งานจำกัดในสภาพแวดล้อมที่ชื้นหรือกัดกร่อน
Sa 2.5 – การทำความสะอาดผิวด้วยการพ่นทรายระดับใกล้ผิวโลหะขาว
ขจัดคราบออกไซด์ สนิม และสารปนเปื้อนอื่นๆ ออกเกือบทั้งหมด หลังการบำบัด ผิวจะมีประกายโลหะสม่ำเสมอ โดยอาจมีคราบตกค้างเล็กน้อยมากได้เท่านั้น ซึ่งเป็นระดับมาตรฐานหลักสำหรับถังรับอากาศแบบคาร์บอนสตีลในอุตสาหกรรม โดยสมดุลระหว่างประสิทธิภาพในการป้องกันการกัดกร่อนกับต้นทุนการผลิต
Sa 3 – การทำความสะอาดผิวด้วยการพ่นทรายระดับผิวโลหะขาวบริสุทธิ์
ระดับความสะอาดสูงสุด ผิวที่ผ่านการบำบัดจะไม่มีคราบตกค้างใดๆ ให้เห็นอย่างชัดเจนเลย แสดงสีเงิน-ขาวของโลหะอย่างสม่ำเสมอ ใช้ในสภาพแวดล้อมที่มีการกัดกร่อนรุนแรงเป็นพิเศษ เช่น บริเวณชายฝั่งทะเลและอุตสาหกรรมเคมี ซึ่งมีต้นทุนสูงที่สุด
ระดับการพ่นทรายส่งผลต่อการยึดเกาะของชั้นเคลือบอย่างไร
กลไกหลักที่การพ่นทรายช่วยเพิ่มการยึดเกาะของสารเคลือบ คือผลจากความสะอาดของผิวและผลของลักษณะพื้นผิวที่เป็นร่องหยาบ (anchor profile) ความแตกต่างของระดับการพ่นทรายส่งผลโดยตรงต่อความแข็งแรงของการยึดเกาะสุดท้าย
ประการแรก ระดับความสะอาดต่ำหมายถึงมีคราบออกไซด์และสนิมตกค้างอยู่บนพื้นผิวฐาน สารเหล่านี้ซึ่งมีความยึดเกาะอ่อนแอจะอยู่ระหว่างแผ่นเหล็กกับสารเคลือบ ทำให้เกิดชั้นยึดเกาะที่อ่อนแอ เมื่อเกิดการเปลี่ยนแปลงอุณหภูมิ การสั่นสะเทือน และวงจรความดันอากาศ สารเคลือบจึงมีแนวโน้มที่จะปูดและลอกตัวออกจากบริเวณรอยต่อที่อ่อนแออย่างมาก และไม่สามารถสร้างการป้องกันที่มีประสิทธิภาพต่อโครงถังได้
ประการที่สอง ความหยาบของผิวที่เหมาะสมจะก่อให้เกิดแรงยึดเกาะเชิงกล Sa 2.5 คือระดับการพ่นทรายที่สามารถสร้างลักษณะพื้นผิวที่เป็นร่องหยาบอย่างสม่ำเสมอและพอเหมาะ (โดยทั่วไปอยู่ที่ 30 –75μ ไมโครเมตรสำหรับ ถังอากาศ สารเคลือบป้องกันการกัดกร่อน) วัสดุเคลือบสามารถซึมลึกเข้าไปในโครงสร้างผิวที่ขรุขระจุลภาคได้อย่างสมบูรณ์ ทำให้แรงยึดเกาะสูงกว่าบนพื้นผิวเรียบอย่างมาก หากพื้นผิวขรุขระไม่เพียงพอ จะทำให้แรงยึดเกาะของสารเคลือบอ่อนแอลง แต่หากขรุขระเกินไป ยอดนูนจะบางเกินไป ส่งผลให้เกิดจุดเริ่มต้นของการกัดกร่อนก่อนเวลาอันควร
ประการที่สาม การพ่นทรายคุณภาพสูงช่วยให้พื้นผิวมีปฏิกิริยาเท่าเทียมกันทั่วทั้งบริเวณ พื้นผิวโลหะที่สะอาดมีพลังงานผิวสูงกว่า ทำให้วัสดุเคลือบสามารถกระจายตัวได้ดีขึ้น (wettability) และสร้างพันธะโมเลกุลที่แน่นหนากับพื้นผิวฐานได้อย่างมีประสิทธิภาพ ส่งผลให้การยึดเกาะโดยรวมมีความมั่นคงและทนทานยิ่งขึ้น
ผลกระทบจากการพ่นทรายไม่เพียงพอต่ออายุการใช้งานของสารเคลือบ
การใช้การพ่นทรายคุณภาพต่ำเพื่อลดต้นทุน จะก่อให้เกิดปัญหาแฝงต่าง ๆ ที่ส่งผลต่อการใช้งานถังอากาศเหล็กคาร์บอนในระยะยาว:
ข้อแรก ชั้นเคลือบลอกออกก่อนกำหนด ถ้าการยึดเกาะไม่เพียงพอ ชั้นเคลือบจะแตกร้าวและหลุดร่วงเป็นชิ้นๆ จากการเปลี่ยนแปลงของแรงดันอากาศในระยะยาวและการกัดกร่อนจากสิ่งแวดล้อม ชั้นเคลือบป้องกันการกัดกร่อนเดิมที่ออกแบบให้มีอายุการใช้งาน ๘ ปี –๑๐ ปี อาจเสียหายภายใน ๒ ปี –3 ปี
ข้อสอง เกิดการกัดกร่อนเฉพาะจุดใต้ชั้นเคลือบ ไอน้ำและสารกัดกร่อนซึมผ่านบริเวณที่การยึดเกาะอ่อนแอ ทำให้เกิดการกัดกร่อนใต้ชั้นเคลือบ ชั้นสนิมขยายตัวอย่างต่อเนื่อง ส่งผลให้ชั้นเคลือบโป่งพองจากด้านใน และในที่สุดก่อให้เกิดคราบสนิมขนาดใหญ่บนพื้นผิวถัง
ข้อสาม ต้นทุนการบำรุงรักษาเพิ่มสูงขึ้นอย่างมาก เมื่อชั้นเคลือบเสียหาย จำเป็นต้องหยุดการใช้งานถังเพื่อทำการพ่นทรายใหม่และทาสีใหม่ ซึ่งไม่เพียงแต่เพิ่มต้นทุนการบำรุงรักษาเท่านั้น แต่ยังก่อให้เกิดความสูญเสียจากการหยุดการผลิตของโรงงานด้วย
ขั้นตอนการพ่นทรายมาตรฐานของโรงงาน YCZX และการควบคุมคุณภาพ
ที่โรงงาน YCZX ถังรับอากาศแบบเหล็กคาร์บอนทั้งหมดใช้การพ่นทรายระดับ Sa 2.5 เป็นมาตรฐาน และควบคุมกระบวนการอย่างเข้มงวดเพื่อให้แน่ใจว่าการยึดเกาะของชั้นเคลือบมีความเสถียร:
เราใช้วัสดุขัดผสมระหว่างเม็ดเหล็กและลูกเหล็ก เพื่อให้ได้ประสิทธิภาพในการทำความสะอาดที่เหมาะสมพร้อมกับความหยาบของผิวที่ถูกต้อง โดยหลีกเลี่ยงความหยาบที่มากหรือน้อยเกินไป หลังจากพ่นทรายแล้ว ทีมควบคุมคุณภาพจะตรวจสอบความสะอาดและความหยาบของผิวด้วยการเปรียบเทียบกับตัวอย่างมาตรฐานและเครื่องมือวัดเฉพาะทาง หากชิ้นงานไม่ผ่านเกณฑ์ จะต้องนำกลับไปดำเนินการใหม่
เพื่อป้องกันการเกิดสนิมซ้ำหลังพ่นทราย เราจะพ่นสีรองพื้นภายในช่วงเวลาที่กำหนด เพื่อให้ชั้นเคลือบสามารถยึดเกาะกับผิวโลหะที่เพิ่งเตรียมไว้ได้ดีที่สุด นอกจากนี้ เรายังทดสอบการยึดเกาะแบบขูดไขว้ (cross-cut adhesion test) ต่อผลิตภัณฑ์สำเร็จรูปเป็นชุด และทำการทดสอบการพ่นเกลือ (salt spray test) เป็นระยะเพื่อยืนยันประสิทธิภาพการต้านการกัดกร่อนที่แท้จริงของระบบเคลือบ
สำหรับลูกค้าในอุตสาหกรรมพิเศษ เช่น อุตสาหกรรมชายฝั่งและอุตสาหกรรมเคมี เราจัดเตรียมการพ่นทรายระดับ Sa 3 ที่ได้รับการปรับปรุงพร้อมระบบเคลือบป้องกันการกัดกร่อนแบบหนักเพื่อตอบสนองความต้องการในการใช้งานภายใต้สภาวะการทำงานที่รุนแรงเป็นพิเศษ
คำแนะนำด้านการจัดซื้อที่ใช้งานได้จริงสำหรับผู้ซื้อ
เมื่อเลือกถังเก็บอากาศแบบเหล็กคาร์บอน อย่าประเมินคุณภาพการต้านการกัดกร่อนจากเพียงความหนาของชั้นเคลือบและลักษณะภายนอกเท่านั้น ระดับการขัดพื้นผิวด้วยทราย (sandblasting grade) ซึ่งเป็นกระบวนการเตรียมพื้นผิวก่อนเคลือบที่สำคัญที่สุด คือปัจจัยหลักที่กำหนดอายุการใช้งานจริงของชั้นเคลือบ สำหรับโรงงานอุตสาหกรรมทั่วไปส่วนใหญ่และระบบลมอัดภายในอาคาร Sa 2.5 เป็นระดับการขัดพื้นผิวด้วยทรายที่ให้ประสิทธิภาพต้นทุนดีที่สุด และสามารถตอบสนองความต้องการการต้านการกัดกร่อนในระยะยาวได้อย่างเพียงพอ สำหรับสภาพแวดล้อมที่มีความชื้นสูง ใกล้ชายฝั่ง หรือมีสารกัดกร่อนรุนแรง จำเป็นต้องเลือกระดับการขัดพื้นผิวด้วยทรายที่สูงขึ้นพร้อมระบบที่เคลือบผิวที่สอดคล้องกัน บริษัท YCZX ผู้ผลิตภาชนะรับแรงดันมืออาชีพ ควบคุมกระบวนการบำบัดพื้นผิวทุกขั้นตอนอย่างเข้มงวด ตั้งแต่การขัดพื้นผิวด้วยทรายจนถึงการเคลือบผิว นอกจากนี้ เรายังสามารถออกแบบแผนการต้านการกัดกร่อนเฉพาะทางตามสภาพแวดล้อมการใช้งานจริงของลูกค้า เพื่อให้ถังเก็บอากาศแบบเหล็กคาร์บอนแต่ละใบคงประสิทธิภาพการต้านการกัดกร่อนที่เสถียรและเชื่อถือได้ตลอดอายุการใช้งาน
สารบัญ
- บทบาทพื้นฐานของการพ่นทรายสำหรับถังอากาศจากเหล็กคาร์บอน
- ระดับความสะอาดจากการพ่นทรายทั่วไป (มาตรฐาน ISO 8501-1)
- ระดับการพ่นทรายส่งผลต่อการยึดเกาะของชั้นเคลือบอย่างไร
- ผลกระทบจากการพ่นทรายไม่เพียงพอต่ออายุการใช้งานของสารเคลือบ
- ขั้นตอนการพ่นทรายมาตรฐานของโรงงาน YCZX และการควบคุมคุณภาพ
- คำแนะนำด้านการจัดซื้อที่ใช้งานได้จริงสำหรับผู้ซื้อ

