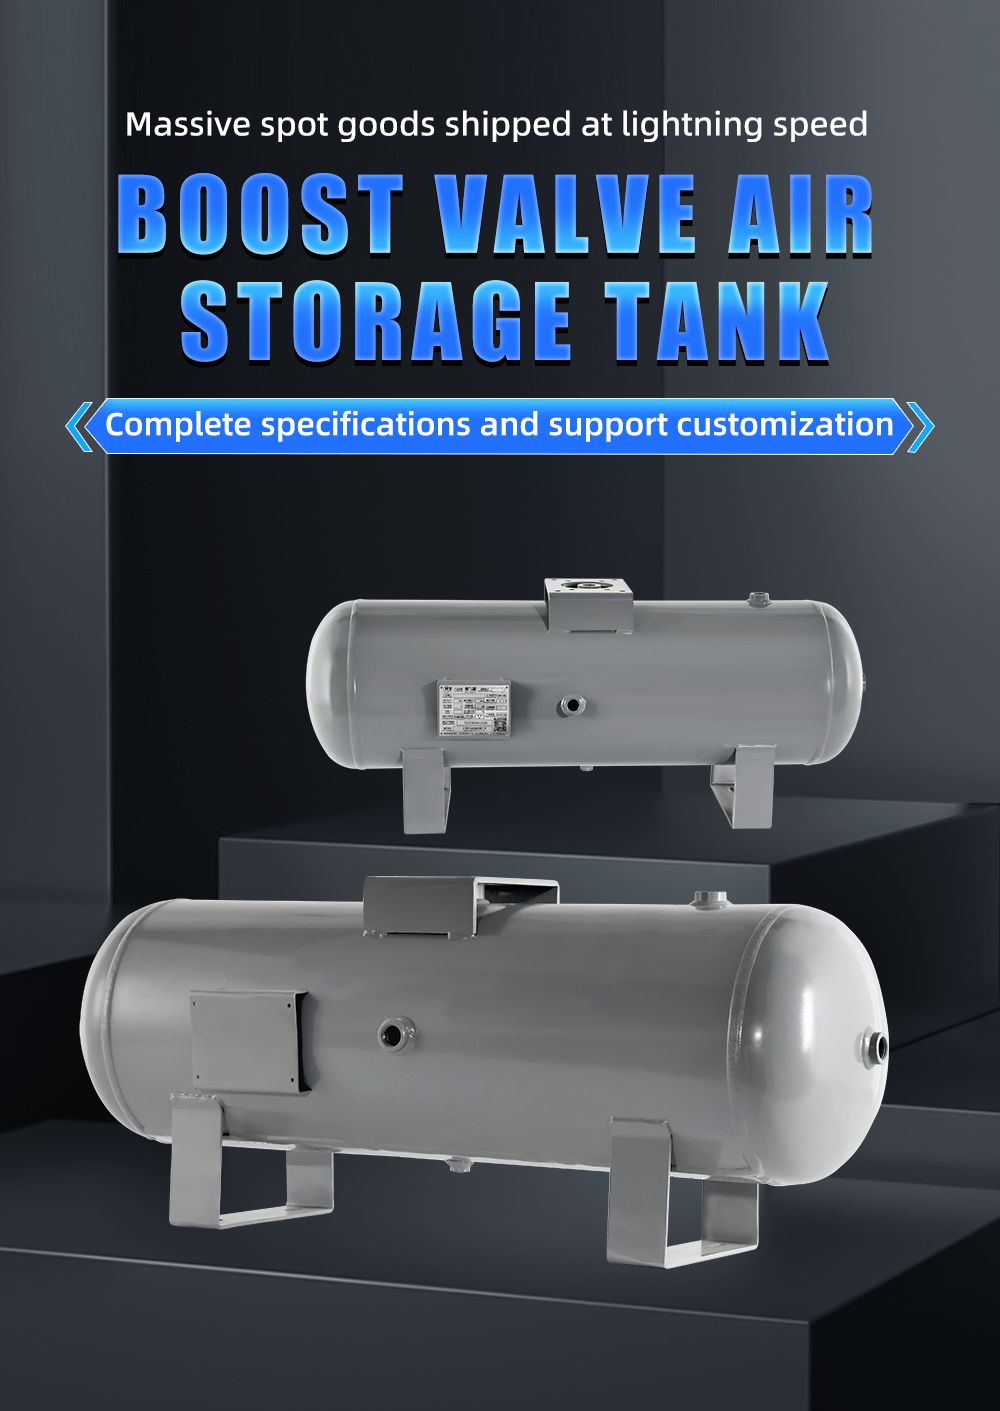
Nádrže na stlačený vzduch z uhlíkovej ocele závisia od povlakov vysokej kvality na odolnosť voči korózii a predĺženie životnosti v náročných priemyselných prostrediach. Mnoho kupujúcich sa sústreďuje na značku farby a hrúbku povlaku, avšak opomína najdôležitejší krok pred aplikáciou povlaku: piaskovanie. Stupeň piaskovania priamo určuje pevnosť adhézie medzi protikoróznym povlakom a oceľovým podkladom, čo je základnou zárukou dlhodobej protikoróznej výkonnosti. Ako skúsený výrobca tlakových nádob YCZX vysvetľuje, ako rôzne stupne piaskovania ovplyvňujú adhéziu povlaku, požiadavky priemyselných noriem a správne technologické špecifikácie, aby pomohol globálnym zákazníkom posúdiť skutočnú kvalitu uhlíková oceľ nádrží na uskladnenie vzduchu.
Základná úloha piaskovania pre nádrže na vzduch z uhlíkovej ocele
Pieskovanie je mechanický proces úpravy povrchu, pri ktorom sa na povrch oceľového zásobníka z uhlíkovej ocele pôsobí abrazívnymi časticami vystrelenými vysokou rýchlosťou. Pri tlakových nádobách z uhlíkovej ocele plní tri základné účely pre následné nanesenie povlaku:
Po prvé, dôkladne odstraňuje povrchové kontaminanty. Odstraňuje oxidovú vrstvu vznikajúcu pri valcovaní, škvŕny hrdzy, zvyškový olej a prach z povrchu oceľového plechu a odhaľuje čistý kovový podklad, čím odstraňuje slabú medzivrstvu, ktorá by spôsobila odpadávanie povlaku.
Po druhé, vytvára rovnaký drsný povrch. Správne pieskovanie vytvára jemné a rovnaké kotviace vzory na povrchu ocele. Po nanesení povlaku sa farba premiňa do týchto mikro-vydlených a vyklenutých štruktúr a vytvára mechanickú zámkovú silu, čím výrazne zvyšuje fyzikálnu adhéziu povlaku.
Tretie, uvoľňuje povrchové napätie. Účinok abrazívneho prostriedku môže odstrániť časť reziduálneho napätia na povrchu ocele vzniknutého počas valcovania a zvárania a zníži riziko prasknutia povlaku spôsobené zmenou napätia podkladu pri neskoršom používaní.
Bežné stupne čistoty pri piaskovaní (norma ISO 8501-1)
Medzinárodný všeobecný štandard pre čistotu pri piaskovaní je ISO 8501-1, ktorý delí stupeň úpravy na štyri úrovne. Rôzne stupne zodpovedajú rôznym úrovniam čistoty povrchu a aplikáciám:
Sa 1 – ľahké piaskovanie
Odstraňuje len voľnú hrdzu, oxidovú vrstvu a povrchové nečistoty. Stupeň čistoty je nízky a adhézia povlaku je slabá. Je vhodné iba na dočasnú ochranu proti korózii, nie na formálny protikorózny povlak pri priemyselných tlakových nádobách.
Sa 2 – komerčné piaskovanie
Odstraňuje väčšinu oksidových vrstiev, hrdzy a kontaminantov, pričom je povolené malé množstvo pevne prilepených zvyškov. Spĺňa základné požiadavky na ochranu proti korózii, avšak v vlhkom alebo korozívnom prostredí má obmedzenú životnosť.
Sa 2.5 – Tlakové čistenie kovu takmer do bieleho stavu
Odstraňuje takmer všetky oksidové vrstvy, hrdzu a iné nečistoty. Po úprave má povrch rovnaký kovový lesk, pričom sú povolené len veľmi malé stopy zvyškov. Ide o hlavný štandardný stupeň pre priemyselné vzduchové nádrže z uhlíkovej ocele, ktorý vyváža účinnosť ochrany proti korózii a výrobné náklady.
Sa 3 – Tlakové čistenie kovu do biela
Najvyšší stupeň čistoty. Spracovaný povrch je úplne voľný od akýchkoľvek viditeľných zvyškov a má rovnakú strieborno-bielu farbu kovu. Používa sa v extrémne korozívnych prostrediach, napr. v pobrežných a chemických odvetviach, a je najnákladnejší.
Ako stupeň pieskového čistenia ovplyvňuje adhéziu povlaku
Základný mechanizmus, vďaka ktorému pieskovanie zvyšuje adhéziu povlaku, spočíva v čistote povrchu a účinku kotviaceho profilu. Rozdiel v stupni pieskovania priamo určuje konečnú pevnosť adhézie:
Po prvé, nízka úroveň čistoty znamená prítomnosť zvyškov oxidového povlaku a hrdzy na podklade. Tieto voľné látky sa nachádzajú medzi oceľovou doskou a povlakom a tvoria slabú vrstvu spoja. V dôsledku teplotných zmien, vibrácií a cyklov atmosférického tlaku sa povlak ľahko puchne a odlepí od tohto slabého rozhrania a nedokáže efektívne chrániť telo nádrže.
Po druhé, primeraná drsnosť povrchu vytvára mechanickú kotviacu silu. Pieskovanie stupňa Sa 2.5 vytvára rovnaký a stredne intenzívny kotviaci profil (zvyčajne 30 –75μ μm pre vzduchová nádrž protikorózne povlaky). Materiál povlaku úplne preniká do mikro nerovného povrchu a adhézia je výrazne vyššia ako na hladkom povrchu. Nedostatočná drsnosť spôsobuje nedostatočnú zasadenie povlaku; nadmerná drsnosť môže viesť k príliš tenkým vrcholom vystupujúcich častí, čo spôsobuje skoré korózne miesta.
Po tretie, sandblasting vysokej kvality zabezpečuje rovnomernú povrchovú aktivitu. Čistý kovový povrch má vyššiu povrchovú energiu a materiál povlaku má lepšiu zmáčateľnosť, čo umožňuje tvorbu tesnejšieho molekulárneho spojenia s podkladom a celková adhézia je stabilnejšia a trvácejšia.
Následky nedostatočného sandblastingu na životnosť povlaku
Použitie sandblastingu nízkej kvality za účelom zníženia nákladov spôsobí radu skrytých problémov pri neskoršom používaní vzduchových nádob zo uhlíkovej ocele:
Po prvé, povlak sa predčasne oddeľuje. Pri nedostatočnej adhézii sa povlak praská a pod vplyvom dlhodobých kolísaní atmosférického tlaku a environmentálneho erózneho účinku odpadá kusmi. Pôvodný protikorózny povlak s návrhovou životnosťou 8 –10 rokov môže zlyhať už po 2 –3 rokoch.
Po druhé, pod povlakom vzniká lokálna korózia. Vodná para a korózne médiá prenikajú cez miesta s nedostatočnou adhéziou a spôsobujú koróziu pod povlakom. Rúdová vrstva sa neustále rozširuje a zvnútra tlačí povlak do vypukliny, čo nakoniec vedie k vzniku veľkých rúdových škvŕn na povrchu nádrže.
Po tretie, náklady na údržbu prudko stúpajú. Po zlyhaní povlaku je potrebné nádrž zastaviť a znova otryskať pieskom a natrieť, čo nielen zvyšuje náklady na údržbu, ale tiež spôsobuje straty výroby v dôsledku výrobného výpadku na výrobnej prevádzke.
Štandardný proces otryskávania pieskom a kontrola kvality v továrni YCZX
Na výrobnej prevádzke YCZX sa ako štandardná konfigurácia pre všetky nádoby na skladovanie stlačeného vzduchu z uhlíkovej ocele používa pieskovanie stupňa Sa 2,5 a uplatňuje sa prísna kontrola výrobného procesu, aby sa zabezpečila stabilná adhézia povlaku:
Na zabezpečenie efektivity čistenia aj vhodnej drsnosti povrchu používame zmes oceľových šupiek a oceľových guličiek. Po pieskovaní tím kvality kontroluje čistotu a drsnosť povrchu porovnaním so štandardnými vzorkami a pomocou profesionálnych meracích prístrojov; nezhodné polotovary sa musia znova spracovať.
Aby sa predišlo sekundárnej korózii po pieskovaní, aplikujeme základný náter v stanovenej časovej horizonte, čím sa zabezpečí optimálna väzba povlaku na čerstvý kovový povrch. Okrem toho sa na hotových výrobkoch v dávkach vykonávajú testy adhézie metodou mriežkového rezu a pravidelne sa uskutočňujú testy v solnom mlhovom prostredí, aby sa overil skutočný protikorózny účinok povlakového systému.
Pre zákazníkov v špeciálnych odvetviach, ako sú pobrežné a chemické priemysel, ponúkame tiež vylepšené pieskovanie do stupňa Sa 3 a príslušné systémy ťažkých protikoróznych náterov, aby sme spĺňali požiadavky na používanie za extrémnych prevádzkových podmienok.
Praktické odporúčania pre nákupcov
Pri výbere vzduchových zásobníkov z uhlíkovej ocele sa nezameriavajte len na hrúbku povlaku a jeho vzhľad pri posudzovaní kvality protikoróznej ochrany. Stupeň piaskovania, ako základný predbežný úkon úpravy povrchu, je kľúčovým faktorom, ktorý určuje skutočnú životnosť povlaku. Pre väčšinu bežných priemyselných dielní a vnútorných systémov stlačeného vzduchu je stupeň piaskovania Sa 2,5 najvýhodnejšou voľbou z hľadiska nákladov, pretože plne spĺňa požiadavky na dlhodobú protikoróznu ochranu. V prípade podmienok s vysokou vlhkosťou, v pobrežných oblastiach alebo v prostredí so zvýšenou koróziou je potrebné zvoliť vyšší stupeň piaskovania a príslušný povlakový systém. Ako profesionálny výrobca tlakových nádob YCZX prísne kontroluje každý krok povrchovej úpravy – od piaskovania až po povlakovanie. Okrem toho môžeme na základe skutočného prostredia používania zákazníka navrhnúť individuálne protikorózne riešenia, aby sme zabezpečili, že každý vzduchový zásobník z uhlíkovej ocele zachová po celú dobu prevádzky stabilný a spoľahlivý protikorózny výkon.
Obsah
- Základná úloha piaskovania pre nádrže na vzduch z uhlíkovej ocele
- Bežné stupne čistoty pri piaskovaní (norma ISO 8501-1)
- Ako stupeň pieskového čistenia ovplyvňuje adhéziu povlaku
- Následky nedostatočného sandblastingu na životnosť povlaku
- Štandardný proces otryskávania pieskom a kontrola kvality v továrni YCZX
- Praktické odporúčania pre nákupcov

