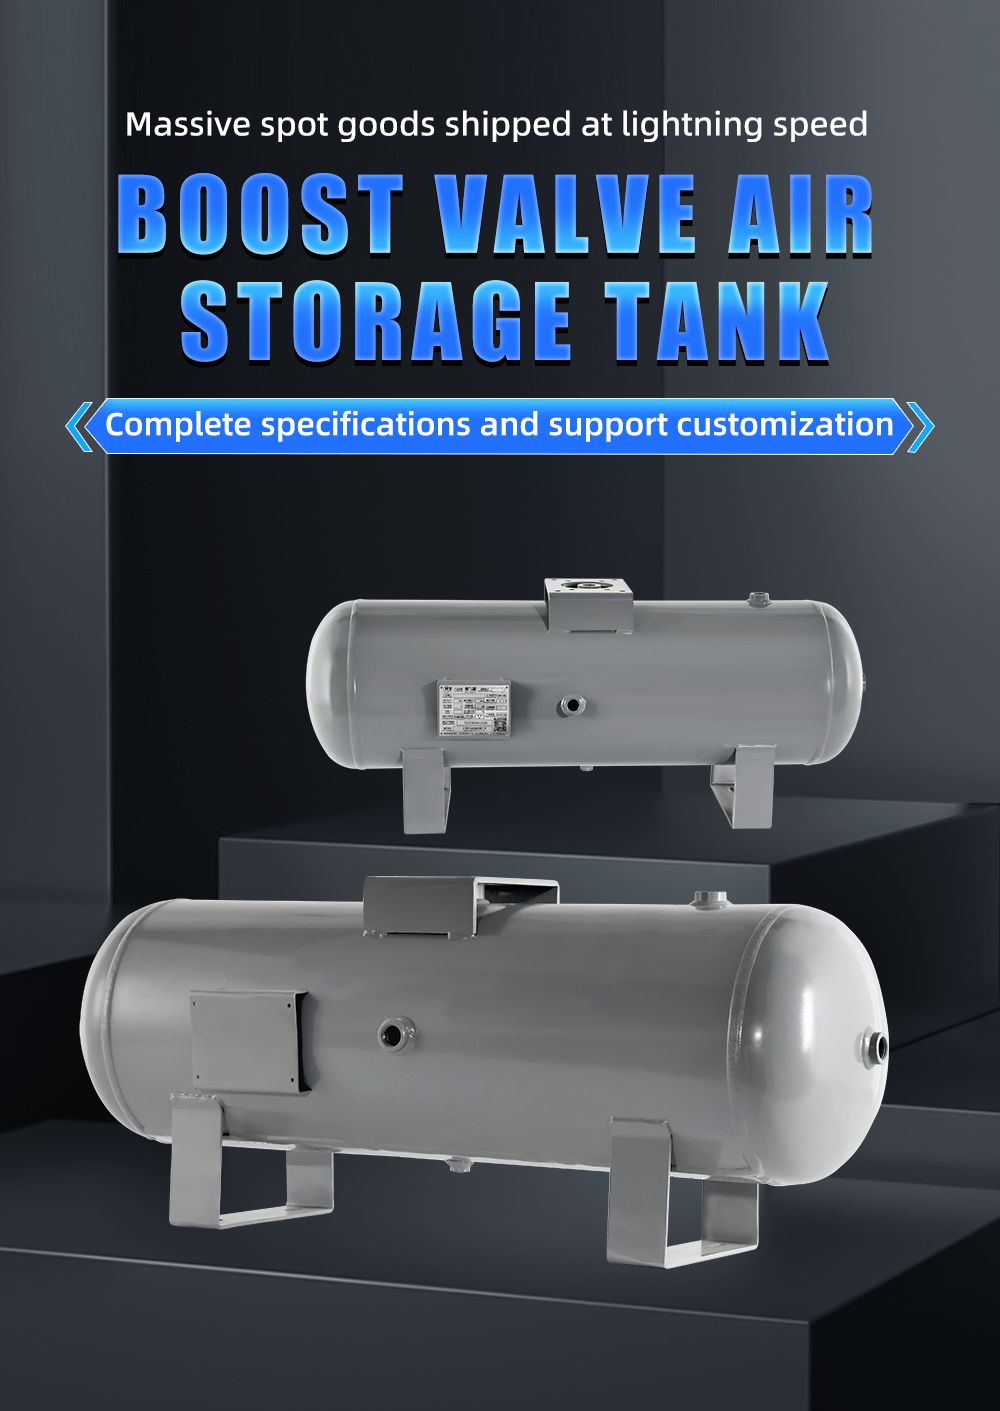
Zbiorniki powietrza sprężonego ze stali węglowej polegają na wysokiej jakości powłokach powierzchniowych, aby zapobiegać korozji i wydłużać czas eksploatacji w surowych środowiskach przemysłowych. Wielu zakupujących skupia się na marce farby i grubości powłoki, lecz pomija najważniejszy etap przygotowania powierzchni: piaskowanie. Stopień piaskowania bezpośrednio określa siłę przyczepności między powłoką antykorozyjną a podłożem stalowym – jest to podstawowa gwarancja długotrwałej ochrony przed korozją. Jako doświadczony producent naczyni ciśnieniowych YCZX wyjaśnia, jak różne stopnie piaskowania wpływają na przyczepność powłoki, jakie są wymagania norm branżowych oraz właściwe specyfikacje procesu, aby pomóc klientom na całym świecie ocenić rzeczywistą jakość stal węglowa zbiorników do przechowywania powietrza.
Podstawowa rola piaskowania dla zbiorników stalowych węglowych do powietrza
Piaskowanie to proces mechanicznego obróbki powierzchniowej, w którym do uderzania w powierzchnię korpusu z blachy stalowej węglowej wykorzystuje się cząstki ściernie poruszające się z dużą prędkością. W przypadku zbiorników stalowych pod ciśnieniem pełni ono trzy podstawowe funkcje przygotowujące powierzchnię do naniesienia powłoki:
Po pierwsze, skutecznie usuwa zanieczyszczenia powierzchniowe. Usuwa warstwę tlenków powstającą podczas walcowania, plamy rdzy, pozostałości smaru oraz kurz z powierzchni blachy stalowej, odsłaniając czystą podstawę metalową i eliminując słaby warstwę pośrednią, która mogłaby spowodować odpryskiwanie powłoki.
Po drugie, tworzy jednolitą chropowatą powierzchnię. Poprawne piaskowanie tworzy na powierzchni stali drobne i jednorodne wzory kotwiczne. Po naniesieniu powłoki farba przenika w te mikroskopijne wklęsło-wypukłe struktury, tworząc siłę zakleszczenia mechanicznego, co znacznie poprawia przyczepność fizyczną powłoki.
Po trzecie, zmniejsza naprężenia powierzchniowe. Działanie materiału ściernego pozwala usunąć część naprężeń resztkowych na powierzchni stali powstałych podczas walcowania i spawania, co zmniejsza ryzyko pęknięcia powłoki spowodowane zmianami naprężeń w podłożu w późniejszym użytkowaniu.
Typowe stopnie czystości po piaskowaniu (norma ISO 8501-1)
Międzynarodowym standardem ogólnie przyjętym dla czystości po piaskowaniu jest norma ISO 8501-1, która dzieli stopień obróbki na cztery poziomy. Poszczególne poziomy odpowiadają różnym stopniom czystości powierzchni oraz różnym zastosowaniom:
Sa 1 – lekka obróbka piaskowa
Usuwa jedynie luźną rdzę, warstwę tlenków i inne osadzające się na powierzchni zanieczyszczenia. Stopień oczyszczania jest niski, a przyczepność powłoki słaba. Nadaje się wyłącznie do tymczasowej ochrony przed korozją, nie nadaje się do stosowania formalnych powłok antykorozyjnych na przemysłowych zbiornikach ciśnieniowych.
Sa 2 – komercyjna obróbka piaskowa
Usuwa większość warstwy tlenków, rdzy i zanieczyszczeń, dopuszczając niewielkie ilości silnie przyczepionej pozostałości. Spełnia podstawowe wymagania antykorozyjne, ale ma ograniczoną żywotność w wilgotnych lub korozyjnych środowiskach.
Sa 2.5 – Oczyszczanie powierzchni metodą piaskowania do niemal białego metalu
Usuwa niemal całą warstwę tlenków, rdzę i inne zanieczyszczenia. Po obróbce powierzchnia przyjmuje jednolity połysk metaliczny, dopuszczalne są jedynie minimalne śladowe pozostałości. Jest to standardowy stopień oczyszczania stosowany w przemyśle dla stalowych zbiorników powietrza, zapewniający równowagę między skutecznością ochrony antykorozyjnej a kosztami produkcji.
Sa 3 – Oczyszczanie powierzchni metodą piaskowania do białego metalu
Najwyższy stopień czystości. Obrabiana powierzchnia jest całkowicie pozbawiona jakichkolwiek widocznych pozostałości i przyjmuje jednolity srebrno-biały kolor metalu. Stosowane w warunkach skrajnej korozji, np. w przemyśle nadmorskim i chemicznym; najdroższy stopień oczyszczania.
Wpływ stopnia piaskowania na przyczepność powłoki
Podstawowym mechanizmem zwiększania przyczepności powłoki dzięki piaskowaniu jest czystość powierzchni oraz efekt profilu kotwicznego. Różnica w stopniu piaskowania bezpośrednio decyduje o końcowej wytrzymałości przyczepności:
Po pierwsze, niski stopień czystości oznacza obecność pozostałości warstwy tlenkowej i rdzy na podłożu. Te luźne substancje znajdują się pomiędzy płytą stalową a powłoką, tworząc słabą warstwę połączenia. W wyniku zmian temperatury, drgań oraz cyklicznych zmian ciśnienia powietrza powłoka łatwo pęka i odrywa się od tego słabego obszaru styku, nie zapewniając skutecznej ochrony kadzi.
Po drugie, odpowiednia chropowatość powierzchni generuje siłę zakotwienia mechanicznego. Piaskowanie w stopniu Sa 2,5 tworzy jednolity i umiarkowany profil kotwicznego (zazwyczaj 30 –75μ μm dla zbiornik powietrza powłoki antykorozyjne). Materiał powłokowy w pełni przenika w mikrostrukturę wklęsło-wypukłą, a siła przyczepności jest znacznie wyższa niż na gładkiej powierzchni. Niewystarczająca chropowatość powoduje niewystarczającą siłę zakotwienia powłoki; nadmierna chropowatość sprawia, że wierzchołki wypukłości stają się zbyt cienkie, co prowadzi do wcześniejszego powstawania ognisk korozji.
Po trzecie, piaskowanie wysokiej klasy zapewnia jednolitą aktywność powierzchni. Oczyszczona powierzchnia metalu ma wyższą energię powierzchniową, a materiał powłokowy lepiej zwilża powierzchnię, co umożliwia bliższe wiązanie molekularne z podłożem; ogólna przyczepność jest bardziej stabilna i trwała.
Skutki niewłaściwego piaskowania dla trwałości powłoki
Stosowanie piaskowania niskiej klasy w celu obniżenia kosztów spowoduje szereg ukrytych problemów podczas późniejszej eksploatacji zbiorników powietrza ze stali węglowej:
Po pierwsze, powłoka odkształca się przedwcześnie. Przy niewystarczającej przyczepności powłoka pęka i odpada w kawałkach pod wpływem długotrwałych fluktuacji ciśnienia powietrza oraz erozji środowiskowej. Oryginalna powłoka antykorozyjna o zaprojektowanym czasie użytkowania wynoszącym 8 –10 lat może ulec awarii już po 2 –3 lata.
Po drugie, występuje lokalna korozja pod powłoką. Para wodna i czynniki korozyjne przenikają przez miejsca słabej przyczepności, powodując korozję podpowłokową. Warstwa rdzy ciągle się rozszerza, powodując wypukanie powłoki od strony wewnętrznej, a ostatecznie powstają obszerne plamy rdzy na powierzchni zbiornika.
Po trzecie, koszty konserwacji gwałtownie rosną. Gdy powłoka ulegnie awarii, zbiornik musi zostać wyłączony z eksploatacji w celu ponownego piaskowania i pomalowania, co nie tylko zwiększa koszty konserwacji, ale także powoduje straty produkcyjne dla zakładu.
Standardowy proces piaskowania i kontrola jakości w fabryce YCZX
W fabryce YCZX wszystkie zbiorniki powietrza ze stali węglowej poddawane są standardowo piaskowaniu stopnia Sa 2,5 oraz stosowane są ścisłe kontrole procesowe zapewniające stabilne przyczepienie powłoki:
Do piaskowania wykorzystujemy mieszankę ośrodków ściernych – ziarna stalowego i kulek stalowych – co gwarantuje zarówno skuteczność czyszczenia, jak i odpowiednią chropowatość powierzchni, unikając nadmiernej lub niewystarczającej chropowatości. Po piaskowaniu zespół kontrol jakości sprawdza czystość i chropowatość powierzchni poprzez porównanie z wzorcami referencyjnymi oraz przy użyciu profesjonalnych przyrządów pomiarowych; elementy niezgodne z wymaganiami poddawane są ponownej obróbce.
Aby zapobiec wtórnej korozji po piaskowaniu, pierwszą warstwę podkładu nanosimy w określonym oknie czasowym, co zapewnia optymalne połączenie powłoki z świeżą powierzchnią metalu. Ponadto w partiach gotowych wyrobów przeprowadzamy testy przyczepności metodą siatki, a regularnie wykonujemy testy w komorze solnej w celu weryfikacji rzeczywistej skuteczności antykorozyjnej systemu powłokowego.
Dla klientów z branż specjalnych, takich jak przemysł nadmorski i chemiczny, oferujemy również ulepszoną piaskowanie klasy Sa 3 oraz wspierające, ciężkie systemy powłok antykorozyjnych, aby spełnić wymagania użytkowe w ekstremalnych warunkach pracy.
Praktyczne porady zakupowe dla nabywców
Przy wyborze zbiorników stalowych do przechowywania powietrza nie należy oceniać jakości ochrony przed korozją wyłącznie na podstawie grubości i wyglądu powłoki. Stopień piaskowania, jako kluczowy proces przygotowawczy, stanowi główny czynnik decydujący o rzeczywistej trwałości powłoki. Dla większości ogólnych warsztatów przemysłowych oraz wewnętrznych systemów sprężonego powietrza najbardziej opłacalnym wyborem jest piaskowanie w stopniu Sa 2,5, które w pełni spełnia długoterminowe wymagania dotyczące ochrony przed korozją. W warunkach o wysokiej wilgotności, w pobliżu wybrzeży lub w środowiskach silnie korozyjnych konieczne jest zastosowanie wyższego stopnia piaskowania oraz odpowiedniego systemu powłokowego. Jako profesjonalny producent urządzeń ciśnieniowych firma YCZX ściśle kontroluje każdy etap obróbki powierzchni – od piaskowania po nanoszenie powłoki. Możemy również opracować indywidualne rozwiązania antykorozyjne dostosowane do rzeczywistych warunków eksploatacji klienta, zapewniając, że każdy stalowy zbiornik powietrza zachowa stabilną i niezawodną ochronę przed korozją przez cały okres swojej użytkowej trwałości.
Spis treści
- Podstawowa rola piaskowania dla zbiorników stalowych węglowych do powietrza
- Typowe stopnie czystości po piaskowaniu (norma ISO 8501-1)
- Wpływ stopnia piaskowania na przyczepność powłoki
- Skutki niewłaściwego piaskowania dla trwałości powłoki
- Standardowy proces piaskowania i kontrola jakości w fabryce YCZX
- Praktyczne porady zakupowe dla nabywców

