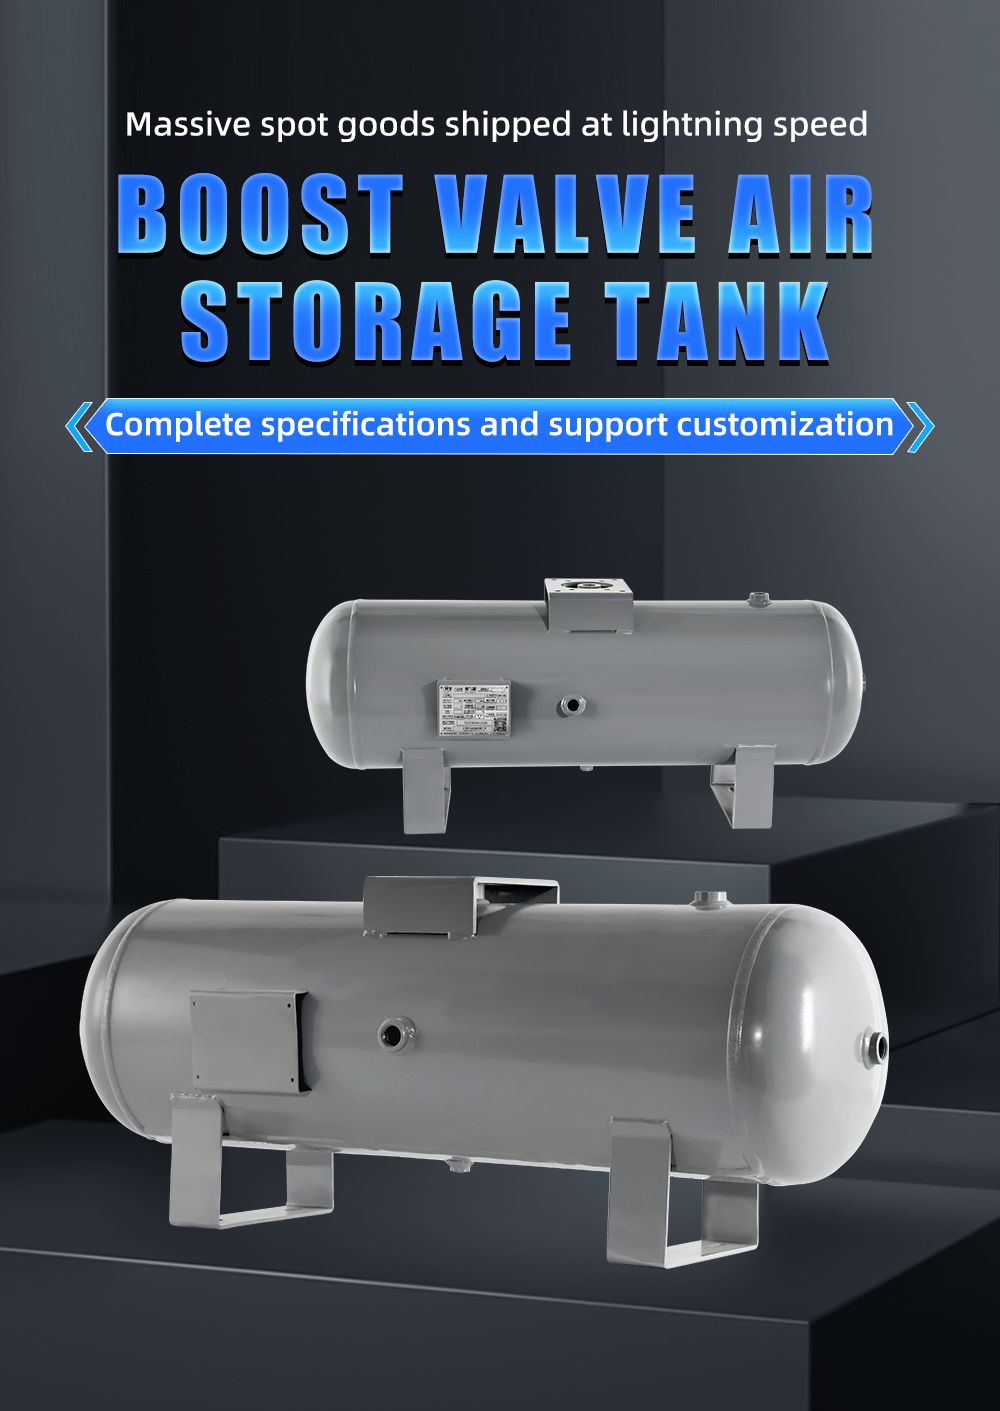
A széntartalmú acélból készült levegőtároló tartályok hosszú élettartamuk és a korrodálódás elleni védelem biztosítása érdekében nagy minőségű felületi bevonatokra támaszkodnak a nehéz ipari környezetekben. Sok vásárló a festék márkájára és a bevonat vastagságára figyel, de figyelmen kívül hagyja a legfontosabb előkészítési lépést: a homokszórását. A homokszórás minőségi osztálya közvetlenül meghatározza az antikorrozív bevonat és az acél alapanyag közötti tapadási erőt, amely a hosszú távú antikorrozív teljesítmény alapvető garanciája. Mint tapasztalt nyomástartó edénygyártó, a YCZX elmagyarázza, hogyan befolyásolja a különböző homokszórás-minőségi osztályok a bevonat tapadását, milyenek az ipari szabványok követelményei és a megfelelő folyamat-specifikációk, hogy segítse ügyfeleit világszerte a szénacél levegőtároló tartályok
Alapvető szerepe a homokszórásnak széntartalmú acélból készült levegőtároló tartályoknál
A homokfúvás egy mechanikai felületkezelési eljárás, amely nagy sebességgel kilőtt, durva részecskéket használ a szénacél tartálytest felületének megcsapására. A szénacél nyomástartó edények esetében három alapvető célt szolgál a későbbi bevonat felviteléhez:
Elsőként teljesen eltávolítja a felületi szennyeződéseket. Leoldja a hengerlés során keletkezett oxidréteget, a rozsdafoltokat, a maradék zsírt és port a acéllemez felületéről, így felfedi a tiszta fém alapanyagot, és megszünteti azt a gyenge köztes réteget, amely a bevonat lehámlását okozná.
Másodszor egy egységesen érdes felületet hoz létre. A megfelelő homokfúvás finom, egyenletes horgonymintázatot alakít ki az acél felületén. A bevonat felvitele után a festék behatol ezekbe a mikroszkopikus mélyedésekbe és kiemelkedésekbe, mechanikai kapcsolódási erőt képezve, ami jelentősen javítja a bevonat fizikai tapadását.
Harmadik, felszíni feszültséget old fel. Az aprító anyag hatása csökkentheti a hengerlés és hegesztés során a acél felszínén keletkező maradék feszültséget, és csökkenti a későbbi használat során az alapanyag feszültségváltozásából eredő bevonat repedésének kockázatát.
Gyakori homokfúvásos tisztasági osztályok (ISO 8501-1 szabvány)
A homokfúvásos tisztaság nemzetközileg elfogadott szabványa az ISO 8501-1, amely négy fokozatra osztja a kezelési minőséget. A különböző fokozatok különböző felszíni tisztasági szinteket és alkalmazási területeket jelentenek:
Sa 1 – enyhe homokfúvásos tisztítás
Csak a laza rozsdát, oxidréteget és a felszíni tapadó anyagokat távolítja el. A tisztítás mértéke alacsony, a bevonat tapadása gyenge. Csak ideiglenes rozsdavédő kezelésre alkalmas, nem megfelelő ipari nyomástartó edények hivatalos korrózióvédelmi bevonatához.
Sa 2 – kereskedelmi célú homokfúvásos tisztítás
Eltávolítja a legtöbb oxidréteget, rozsdát és szennyeződést, kis mennyiségű szorosan tapadó maradék megengedett. Megfelel az alapvető korrózióvédelmi követelményeknek, de nedves vagy korrózív környezetben korlátozott élettartama van.
Sa 2,5 – Szinte fehér fém felületi homokszórás
Majdnem az összes oxidréteget, rozsdát és egyéb szennyező anyagot eltávolítja. A kezelt felület egységes fémes fényt mutat, csupán apró nyomok maradhatnak. Ez az ipari szénacél levegőtároló tartályokhoz alkalmazott általános szabványos fokozat, amely kiegyensúlyozza a korrózióvédelmi hatást és a gyártási költségeket.
Sa 3 – Fehér fém felületi homokszórás
A legmagasabb tisztasági fokozat. A kezelt felület teljesen mentes minden látható maradéktól, egységes ezüstfehér fémszínt mutat. Extrém korróziós környezetekhez, például tengerparti és vegyipari alkalmazásokhoz használják, legmagasabb költséggel jár.
Hogyan befolyásolja a homokszórás fokozata a bevonat tapadását
A homokszórás bevonat-ragadás javításának alapvető mechanizmusa a felület tisztaságában és az „anchor profile” (horgonyprofil) hatásában rejlik. A homokszórás minőségi foka közvetlenül meghatározza a végleges ragadási erőt:
Először is, az alacsony tisztasági fok azt jelenti, hogy a szubsztrát (alapanyag) felületén maradék oxidréteg és rozsda található. Ezek a laza anyagok a acéllemez és a bevonat között helyezkednek el, gyenge kötési réteget alkotva. Hőmérsékletváltozás, rezgés és légnyomás-ciklus hatására a bevonat nagyon könnyen duzzad és leválik ezen a gyenge határfelületen, így nem tudja hatékonyan védeni a tartálytestet.
Másodszor, a megfelelő felületi érdesség mechanikai horgonyozási erőt hoz létre. Az Sa 2,5 fokozatú homokszórás egyenletes és mérsékelt horgonyprofil-t (általában 30 –75μ m-re légtartály korróziógátló bevonatok). A bevonóanyag teljesen behatol a mikro érdes-felületi struktúrába, és az illeszkedési erő sokkal nagyobb, mint sima felületen. Az elégtelen érdesítés miatt a bevonat befogadó ereje nem elegendő; túlzott érdesítés esetén a kiemelkedő részek csúcsai túl vékonyak lesznek, ami korai korróziós pontokhoz vezet.
Harmadszor, a magas minőségű homokszórás biztosítja az egyenletes felületi aktivitást. A tisztított fémfelület magasabb felületi energiával rendelkezik, és a bevonóanyag jobban nedvesíti, így szorosabb molekuláris kötést képezhet az alapanyaggal, és az összes adhézió stabilabb és tartósabb.
Az elégtelen homokszórás következményei a bevonat élettartamára
A költségek csökkentése érdekében alacsony minőségű homokszórás alkalmazása számos rejtett problémát okozhat a széntartalmú acél levegőtartályok későbbi használata során:
Először is a bevonat korai lehámolódása következik be. A megfelelő tapadás hiánya miatt a bevonat repedni és darabokban lehullani fog hosszú távon fellépő levegőnyomás-ingadozás és környezeti hatások hatására. Az eredeti, 8 –10 év tervezett élettartamú védőbevonat –csak 2–3 év után meghibásodhat.
Másodszor helyi korrózió alakul ki a bevonat alatt. A vízgőz és a korróziós anyagok a tapadás gyenge pontjain át jutnak be, ami alatti korróziót okoz. A rozsdaréteg folyamatosan növekszik, belülről kidudorítja a bevonatot, és végül nagyobb területen rozsdafoltokat eredményez a tartály felületén.
Harmadszor a karbantartási költségek drasztikusan emelkednek. Ha a bevonat meghibásodik, a tartályt le kell állítani újrahomokozásra és újrafestésre, ami nemcsak a karbantartási költségeket növeli, hanem termelésleállásból adódó veszteséget is okoz a gyárnak.
YCZX Gyári Szabványos Homokfúvásos Eljárás és Minőségellenőrzés
A YCZX gyárban minden szénacél levegőtároló tartály esetében a Sa 2,5 osztályú homokszórás az alapkonfiguráció, és szigorú folyamatirányítást alkalmazunk a bevonat tapadásának stabil maradása érdekében:
A tisztítási hatékonyság és a megfelelő felületi érdesség biztosítása érdekében acélhomokot és acélgolyókat tartalmazó kevert homokszóró anyagot használunk, így elkerüljük az túlzott vagy elégtelen érdességet. A homokszórás után a minőségellenőrzési csapat a felület tisztaságát és érdességét standard minták és professzionális mérőeszközök összehasonlításával ellenőrzi, és a megfelelőtlen darabokat újra kell feldolgozni.
A homokszórás utáni másodlagos rozsdásodás elkerülése érdekében a primer bevonatot a meghatározott időablakon belül felvisszük, így biztosítva, hogy a bevonat a legjobb állapotban kötődjön a friss félfelülethez. Emellett a kész termékeken sorozatos keresztvágásos tapadásvizsgálatokat is végzünk, és rendszeresen sópermetes teszteket hajtunk végre a bevonatrendszer tényleges korrózióállóságának igazolására.
Különleges iparágakban – például a partvidéki és vegyipari szektorokban – dolgozó ügyfelek számára továbbfejlesztett, Sa 3 fokozatú homokfúvást és hozzá kapcsolódó erős korrózióálló bevonatrendszereket is kínálunk, hogy megfeleljünk a szélsőséges munkakörülmények között támasztott igényeknek.
Gyakorlatias beszerzési tanácsok vásárlók számára
A szénacél levegőtároló tartályok kiválasztásakor ne csak a bevonat vastagságát és megjelenését alapozza meg az antikorróziós minőség megítélése. A homokfúvás foka, mint alapvető előkészítési folyamat, az a kulcsfontosságú tényező, amely meghatározza a bevonat tényleges élettartamát. A legtöbb általános ipari műhely és beltéri kompresszoros levegőrendszer esetében az Sa 2,5-ös homokfúvás fokozat a leggazdaságosabb választás, amely teljes mértékben kielégíti a hosszú távú antikorróziós igényeket. Magas páratartalmú, partvidéki vagy erősen korróziós környezetben történő üzemeléshez magasabb homokfúvás fokozatot és hozzá illő bevonatrendszert kell választani. Mint szakmai nyomástartó edénygyártó, a YCZX szigorúan ellenőrzi a homokfúvástól kezdve a bevonatolásig terjedő minden felületkezelési lépést. Emellett egyedi, az ügyfelek tényleges üzemeltetési környezetére szabott antikorróziós megoldásokat is kínálunk, hogy biztosítsuk: minden szénacél levegőtartály a teljes élettartama során stabil és megbízható antikorróziós teljesítményt nyújtson.
Tartalomjegyzék
- Alapvető szerepe a homokszórásnak széntartalmú acélból készült levegőtároló tartályoknál
- Gyakori homokfúvásos tisztasági osztályok (ISO 8501-1 szabvány)
- Hogyan befolyásolja a homokszórás fokozata a bevonat tapadását
- Az elégtelen homokszórás következményei a bevonat élettartamára
- YCZX Gyári Szabványos Homokfúvásos Eljárás és Minőségellenőrzés
- Gyakorlatias beszerzési tanácsok vásárlók számára

