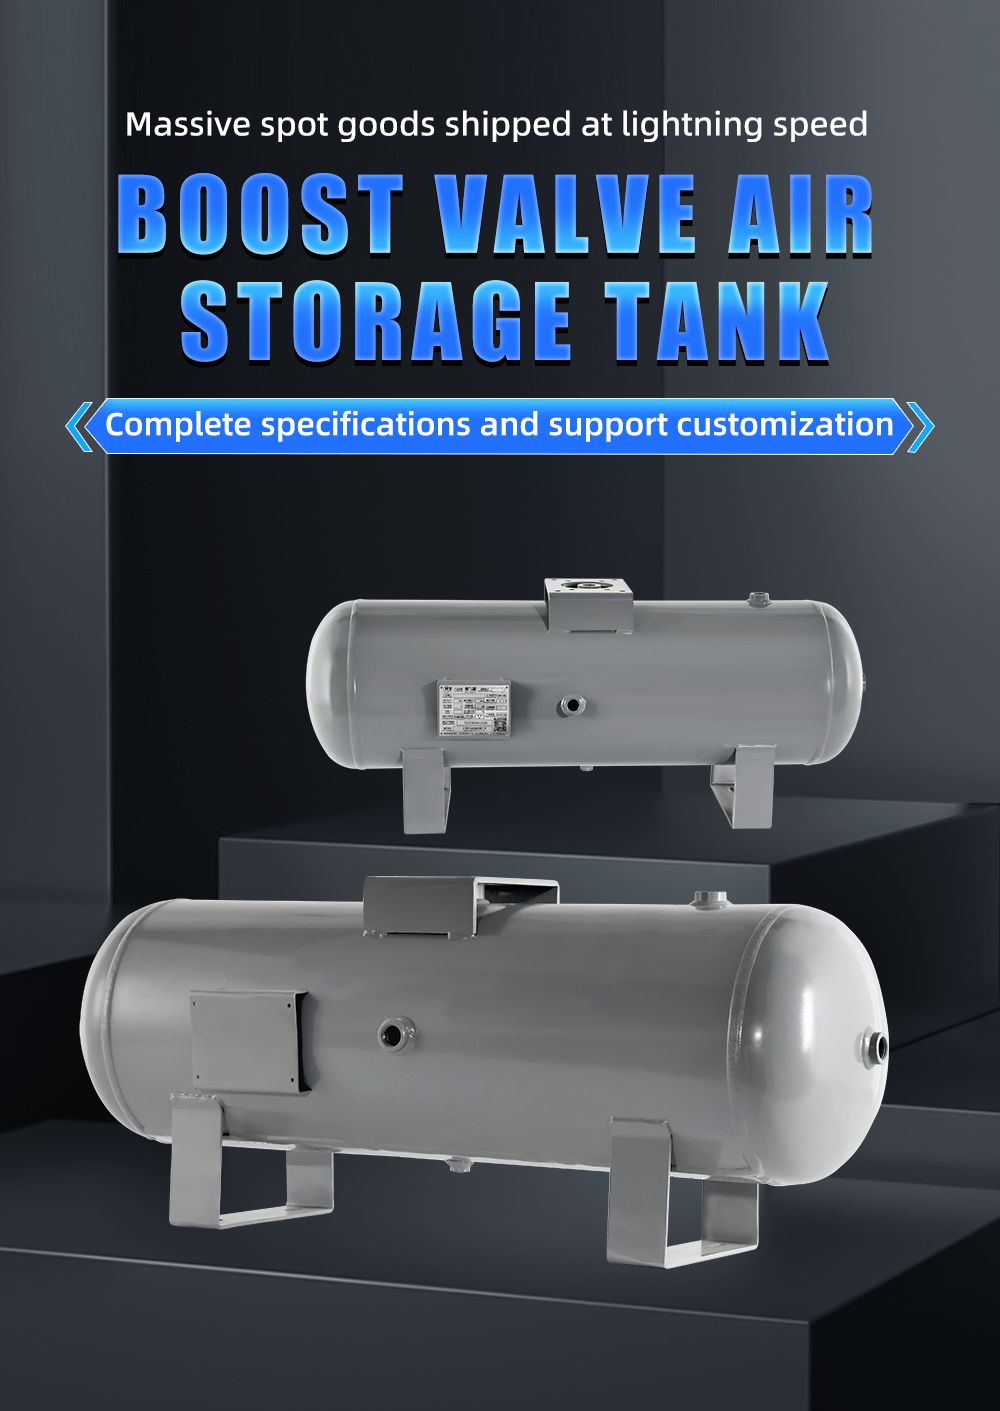
مخازن هواي فشرده از جنس فولاد کربنی به پوششهای سطحی باکیفیت بالا وابستهاند تا در برابر خوردگی مقاومت کنند و عمر خدماتیشان را در محیطهای صنعتی سخت افزایش دهند. بسیاری از خریداران بر برند رنگ و ضخامت پوشش تمرکز میکنند، اما مهمترین مرحلهٔ پیشدرمانی را نادیده میگیرند: شنپاشی. درجهٔ شنپاشی بهطور مستقیم استحکام چسبندگی بین پوشش ضد خوردگی و زیرلایهٔ فولادی را تعیین میکند؛ این چسبندگی تضمین اساسی عملکرد بلندمدت ضد خوردگی است. بهعنوان یک سازندهٔ مجرب ظروف تحت فشار، شرکت YCZX توضیح میدهد که چگونه درجات مختلف شنپاشی بر چسبندگی پوشش تأثیر میگذارند، الزامات استاندارد صنعتی و مشخصات فرآیندی مناسب را بیان میکند تا به مشتریان جهانی کمک کند تا کیفیت واقعی فولاد کربنی مخازن ذخیرهسازی هوا را ارزیابی کنند.
نقش اصلی شنپاشی برای مخازن هواي فولاد کربنی
سندبلاستینگ یک فرآیند درمان سطحی مکانیکی است که از ذرات ساینده پرتابشده با سرعت بالا برای برخورد به سطح بدنه مخزن فولاد کربنی استفاده میکند. برای مخازن تحت فشار فولاد کربنی، این فرآیند سه هدف اصلی برای پوششدهی بعدی دارد:
اول، بهطور کامل آلایندههای سطحی را از بین میبرد. این فرآیند لایه اکسید نورد، لکههای زنگ، گریس و گرد و غبار باقیمانده روی سطح ورق فولاد را از بین میبرد و زیرلایه فلزی تمیز را نمایان میسازد که این امر لایه میانی ضعیف را که میتواند باعث جدایش پوشش شود، حذف میکند.
دوم، یک سطح زبر یکنواخت ایجاد میکند. سندبلاستینگ مناسب الگوهای لنگری ظریف و یکنواختی را روی سطح فولاد شکل میدهد. پس از پوششدهی، رنگ به درون این ساختارهای میکرویی فرورفته و نیروی قفلشدن مکانیکی ایجاد میکند که چسبندگی فیزیکی پوشش را بهطور قابل توجهی افزایش میدهد.
سوم، این روش تنش سطحی را آزاد میکند. برخورد ذرات ساینده میتواند بخشی از تنشهای باقیمانده روی سطح فولاد ناشی از نورد و جوشکاری را از بین ببرد و خطر ترکخوردن پوشش ناشی از تغییر تنش زیرلایه در استفادههای بعدی را کاهش دهد.
درجههای رایج پاکسازی با شنپاشی (استاندارد ایزو ۸۵۰۱-۱)
استاندارد جهانی عمومی برای پاکسازی با شنپاشی، ایزو ۸۵۰۱-۱ است که درجهبندی پردازش را به چهار سطح تقسیم میکند. هر درجه با سطح خاصی از پاکی سطح و کاربردهای مشخصی متناظر است:
سا ۱ – پاکسازی سبک با شنپاشی
فقط زنگزدگی شل، پوسته اکسیدی و ناخالصیهای سطحی را از بین میبرد. میزان پاکسازی پایین است و چسبندگی پوشش ضعیف میباشد. این روش تنها برای پوششدهی موقت ضدزنگ مناسب است و برای پوششدهی رسمی ضدخوردگی مخازن فشار صنعتی کاربرد ندارد.
سا ۲ – پاکسازی تجاری با شنپاشی
بیشتر پوستههای اکسیدی، زنگزدگی و آلایندهها را حذف میکند؛ اجازه داده میشود مقدار کمی باقیمانده بهصورت سفت و محکم به سطح چسبیده باشد. این درجه میتواند نیازهای اولیه مقاومت در برابر خوردگی را برآورده کند، اما عمر خدمات آن در محیطهای مرطوب یا خورنده محدود است.
سا ۲٫۵ – پاکسازی شنپاشی تقریباً فلز سفید
تقریباً تمام پوستههای اکسیدی، زنگزدگی و سایر آلایندهها را حذف میکند. پس از پردازش، سطح درخشش فلزی یکنواختی از خود نشان میدهد و تنها اجازه داده میشود ذرات بسیار ریزی از باقیماندهها وجود داشته باشد. این درجه استاندارد اصلی برای مخازن هواي فشرده فولاد کربنی صنعتی است و تعادل مناسبی بین اثر مقاومت در برابر خوردگی و هزینه تولید ایجاد میکند.
سا ۳ – پاکسازی شنپاشی فلز سفید
بالاترین درجه پاکیسازی. سطح پردازششده کاملاً عاری از هرگونه باقیمانده قابلمشاهده است و رنگ فلزی نقرهای-سفید یکنواختی دارد. این درجه در محیطهای خوردگی شدید مانند مناطق ساحلی و صنایع شیمیایی بهکار میرود و بالاترین هزینه را دارد.
تأثیر درجه شنپاشی بر چسبندگی پوشش
مکانیزم اصلی افزایش چسبندگی پوشش توسط شنپاشی، تمیزی سطح و اثر ناهمواری ناشی از آن است. تفاوت در درجهٔ شنپاشی بهطور مستقیم بر استحکام نهایی چسبندگی تأثیر میگذارد:
اولاً، درجهٔ پایین تمیزی به معنای وجود لایهٔ اکسید و زنگزدگی باقیمانده روی زیرلایه است. این مواد ناپایدار بین صفحهٔ فولادی و پوشش قرار میگیرند و لایهای با چسبندگی ضعیف ایجاد میکنند. تحت تأثیر تغییرات دما، ارتعاش و چرخههای فشار هوا، پوشش بسیار آسانتر متورم شده و از این رابط ضعیف جدا میشود و نمیتواند محافظت مؤثری برای بدنهٔ مخزن فراهم کند.
ثانیاً، زبری مناسب سطح نیروی نگهدارندهٔ مکانیکی ایجاد میکند. شنپاشی درجهٔ Sa 2.5 میتواند ناهمواری نگهدارندهٔ یکنواخت و متعادلی (معمولاً ۳۰ –75μ میکرون برای مخزن هوا پوششهای ضد خوردگی). مادهٔ پوششی بهطور کامل در ساختار میکروسکوپی فرورفتگیها و برجستگیها نفوذ میکند و نیروی چسبندگی آن بسیار بالاتر از آن روی سطح صاف است. خشونت کافی نداشتن سطح، منجر به نیروی جاسازی ناکافی پوشش میشود؛ و خشونت بیش از حد، باعث میشود قلهٔ برجستگیها خیلی نازک شده و نقاط اولیهٔ خوردگی ایجاد شوند.
سوم، سندبلاست کردن درجهٔ بالا، فعالیت سطحی یکنواخت را تضمین میکند. سطح فلزی تمیز انرژی سطحی بالاتری دارد و مادهٔ پوششی قابلیت ترکیبپذیری (وَتآبِلیتی) بهتری دارد؛ بنابراین میتواند پیوند مولکولی نزدیکتری با زیرلایه ایجاد کند و در نتیجه چسبندگی کلی پایدارتر و بادوامتر خواهد بود.
پیامدهای سندبلاست ناکافی بر عمر مفید پوشش
استفاده از سندبلاست درجهٔ پایین برای کاهش هزینه، مجموعهای از مشکلات پنهان را برای استفادهٔ بعدی از مخازن هواي فولاد کربنی به همراه دارد:
اول، پوشش زودتر از موعد لایهلایه میشود. در صورت عدم چسبندگی کافی، پوشش تحت نوسانات بلندمدت فشار هوا و فرسایش محیطی ترک خورده و به قطعاتی از هم جدا میشود. پوشش اصلی ضدخوردگی که عمر طراحیشدهاش ۸ تا ۱۰ سال است، ممکن است در ۲ سال دچار شکست شود. –۲ –3 سال.
دوم، خوردگی محلی زیر پوشش رخ میدهد. بخار آب و مواد خورنده از نقاط ضعیف چسبندگی وارد میشوند و باعث ایجاد خوردگی زیرپوشش میگردند. لایه زنگزدگی بهطور مداوم منبسط شده و پوشش را از داخل برجسته میکند و در نهایت، لکههای گسترده زنگزدگی را روی سطح مخزن ایجاد میکند.
سوم، هزینههای نگهداری بهطور چشمگیری افزایش مییابد. پس از شکست پوشش، مخزن باید برای انجام مجدد شنپاشی و رنگآمیزی از کار افتاده و متوقف شود؛ این امر نهتنها هزینههای نگهداری را افزایش میدهد، بلکه باعث توقف تولید و خسارتهای مالی برای کارخانه نیز میشود.
فرآیند استاندارد شنپاشی و کنترل کیفیت کارخانه YCZX
در کارخانهٔ YCZX، تمامی مخازن هوا با ظرفیت ذخیرهسازی ساختهشده از فولاد کربنی، بهصورت استاندارد با روش شنپاشی درجهٔ Sa 2.5 پردازش میشوند و کنترل دقیق فرآیند انجام میگیرد تا چسبندگی پایدار روکش تضمین شود:
ما از مخلوطی از ذرات فولادی تیز و گلولههای فولادی برای شنپاشی استفاده میکنیم تا هم کارایی پاکسازی و هم زبری مناسب سطح تأمین شود و از زبری بیشازحد یا ناکافی جلوگیری گردد. پس از شنپاشی، تیم کنترل کیفیت سطح را با مقایسهٔ نمونههای استاندارد و ابزارهای اندازهگیری حرفهای از نظر پاکی و زبری بررسی میکند و قطعات نامنطبق باید دوباره پردازش شوند.
برای جلوگیری از زنگزدگی ثانویه پس از شنپاشی، اعمال لایهٔ اولیهٔ رنگ در بازهٔ زمانی تعیینشده انجام میشود تا روکش در بهترین حالت ممکن با سطح فلزی تازه ترکیب شود. همچنین، تست چسبندگی با برش عرضی بهصورت نمونهای از محصولات نهایی و تست افشانهٔ نمکی بهطور منظم انجام میشود تا اثر واقعی سیستم روکش در برابر خوردگی تأیید گردد.
برای مشتریان در صنایع خاص مانند صنایع ساحلی و شیمیایی، ما همچنین روشهای ارتقاییافتهٔ سندبلاست با درجهٔ Sa 3 و طرحهای پوششی ضدخوردگی سنگین را ارائه میدهیم تا نیازهای کاربردی در شرایط سخت عملیاتی را برآورده سازیم.
توصیههای عملی برای خریداران
هنگام انتخاب مخازن ذخیرهسازی هوا از فولاد کربنی، کیفیت مقاومت در برابر خوردگی را صرفاً بر اساس ضخامت پوشش و ظاهر آن ارزیابی نکنید. درجه شنپاشی، بهعنوان فرآیند اصلی پیشپردازش، عامل کلیدی تعیینکننده عمر عملیاتی واقعی پوشش است. برای اکثر کارگاههای صنعتی عمومی و سیستمهای هوای فشرده داخلی، شنپاشی درجه Sa 2.5 مقرونبهصرفهترین گزینه است و میتواند نیازهای بلندمدت مقاومت در برابر خوردگی را بهطور کامل برآورده کند. در شرایط کاری با رطوبت بالا، مناطق ساحلی یا محیطهای بسیار خورنده، لازم است درجه شنپاشی بالاتری و سیستم پوششی متناسب انتخاب شود. بهعنوان سازنده تخصصی ظروف تحت فشار، YCZX تمام مراحل پردازش سطح از شنپاشی تا اعمال پوشش را با دقت کنترل میکند. همچنین میتوانیم طرحهای مقاومت در برابر خوردگیِ سفارشیشده را متناسب با محیط واقعی استفاده مشتریان طراحی کنیم تا اطمینان حاصل شود که هر مخزن هوا از فولاد کربنی در طول عمر عملیاتی خود عملکرد پایدار و قابلاطمینان مقاومت در برابر خوردگی داشته باشد.

