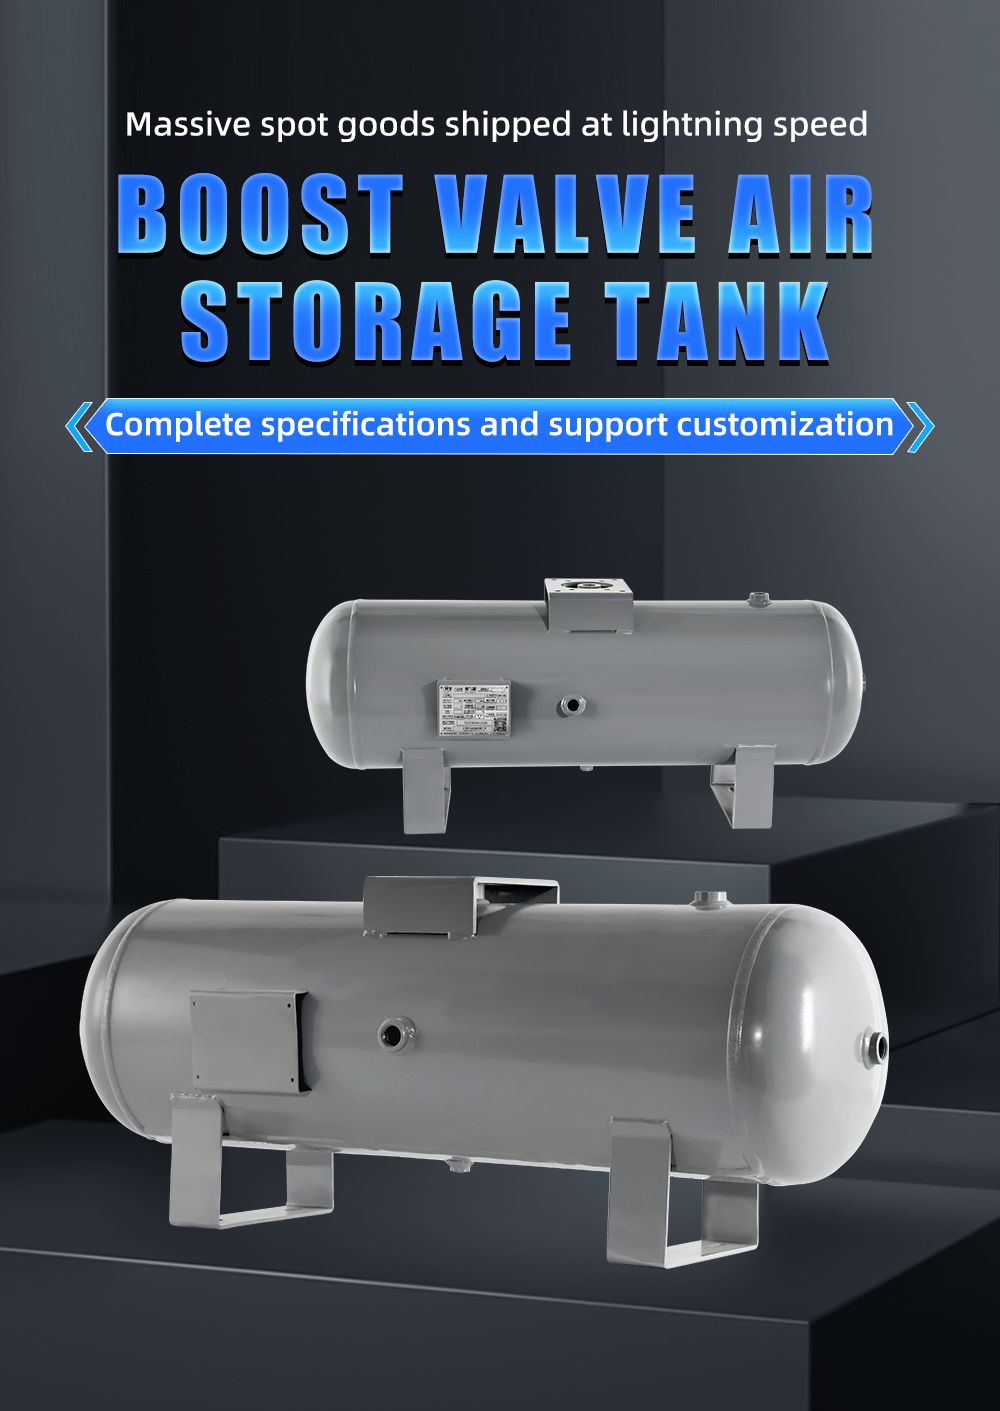
Nádrže na stlačený vzduch z uhlíkové oceli spoléhají na povlaky vysoké kvality, aby odolaly korozi a prodloužily životnost v náročných průmyslových prostředích. Mnoho zakázníků se zaměřuje na značku nátěrového materiálu a tloušťku povlaku, avšak přehlíží nejdůležitější předúpravu povrchu: pískování. Stupeň pískování přímo určuje pevnost přilnavosti mezi protikorozním povlakem a ocelovým podkladem, což je základní zárukou dlouhodobé protikorozní funkce. Jako zkušený výrobce tlakových nádob YCZX vysvětluje, jak různé stupně pískování ovlivňují přilnavost povlaku, požadavky průmyslových norem a správné technologické specifikace, aby pomohl globálním zákazníkům posoudit skutečnou kvalitu uhlíková ocel nádrží na ukládání vzduchu.
Základní úloha pískování u nádrží na stlačený vzduch z uhlíkové oceli
Pískování je mechanický proces povrchové úpravy, při němž se na povrch ocelové nádrže z uhlíkové oceli stříkají abrazivní částice vysokou rychlostí. U tlakových nádob z uhlíkové oceli plní tři základní účely pro následné nátěrové systémy:
Za prvé odstraňuje povrchové kontaminanty důkladně. Odstraňuje oxidovou vrstvu vzniklou válcováním, skvrny rezivění, zbytky tuků a prachu z povrchu ocelového plechu a odhaluje čistý kovový podklad, čímž odstraňuje slabou mezipovrchovou vrstvu, která by mohla způsobit odštěpování nátěru.
Za druhé vytváří rovnoměrně drsný povrch. Správné pískování vytváří jemné a rovnoměrné kotvící vzory na povrchu oceli. Po nanesení nátěru se barva pronikne do těchto mikroskopických nerovností a vytvoří mechanickou zámkovou sílu, která výrazně zvyšuje fyzikální adhezi nátěru.
Za třetí uvolňuje povrchové napětí. Účinek abrazivního materiálu může odstranit část reziduálního napětí na ocelovém povrchu vzniklého během válcování a svařování a snížit tak riziko praskání nátěru způsobené změnou napětí v podkladu při pozdějším použití.
Běžné stupně čistoty povrchu po pískování (norma ISO 8501-1)
Mezinárodní univerzální norma pro čistotu povrchu po pískování je ISO 8501-1, která dělí stupeň úpravy na čtyři úrovně. Různé stupně odpovídají různému stupni čistoty povrchu a různým oblastem použití:
Sa 1 – Mírné pískování
Odstraňuje pouze uvolněnou rzi, oxidovou vrstvu a povrchové nečistoty. Stupeň čistoty je nízký a přilnavost nátěru je špatná. Je vhodné pouze pro dočasné protirzičové ochranné opatření, nikoli pro trvalé protikorozní nátěry průmyslových tlakových nádob.
Sa 2 – Komerční pískování
Odstraňuje většinu oxidové vrstvy, rez a kontaminanty, přičemž je povoleno malé množství pevně přilnavých zbytků. Splňuje základní požadavky na protikorozní ochranu, ale jeho životnost je v prostředí s vysokou vlhkostí nebo korozivními látkami omezená.
Sa 2.5 – Téměř bílé kovové pískování
Odstraňuje téměř veškerou oxidovou vrstvu, rez a další nečistoty. Po úpravě má povrch rovnoměrný kovový lesk, povoleny jsou pouze nepatrné stopy zbytků. Jedná se o běžnou standardní třídu pro průmyslové vzduchové zásobníky z uhlíkové oceli, která vyhovuje rovnováze mezi protikorozní účinností a výrobními náklady.
Sa 3 – Bílé kovové pískování
Nejvyšší stupeň čistoty. Upravený povrch je zcela bez jakýchkoli viditelných zbytků a má rovnoměrnou stříbrno-bílou kovovou barvu. Používá se v extrémně korozivních prostředích, například v pobřežních oblastech nebo chemickém průmyslu, za nejvyšších nákladů.
Jak stupeň pískování ovlivňuje přilnavost povlaku
Základní mechanismus zlepšení přilnavosti nátěru prostřednictvím pískování spočívá v čistotě povrchu a účinku kotvícího profilu. Rozdíl ve stupni pískování přímo určuje konečnou pevnost přilnavosti:
Za prvé, nízký stupeň čistoty znamená přítomnost zbytků oxidové vrstvy a rzi na podkladu. Tyto uvolněné látky se nacházejí mezi ocelovým plechem a nátěrem a tvoří slabou lepicí vrstvu. Působením změn teploty, vibrací a cyklů tlaku vzduchu se nátěr velmi snadno může vypoučet a odlepit od této slabé rozhraní a nemůže tak poskytnout účinnou ochranu tělu nádrže.
Za druhé, vhodná drsnost povrchu vytváří mechanickou kotvící sílu. Pískování ve stupni Sa 2.5 vytváří rovnoměrný a středně výrazný kotvící profil (obvykle 30 –75μ μm pro vzduchová nádrž protikorozní povlaky). Materiál povlaku úplně proniká do mikro nerovného povrchu a přilnavost je mnohem vyšší než na hladkém povrchu. Nedostatečná drsnost vede k nedostatečnému uchycení povlaku; nadměrná drsnost způsobí, že vrcholy vystupujících částí budou příliš tenké, což povede k vzniku korozních míst již v rané fázi.
Za třetí zajišťuje vysoce kvalitní pískování rovnoměrnou povrchovou aktivitu. Čistý kovový povrch má vyšší povrchovou energii a materiál povlaku má lepší smáčivost, díky čemuž vytváří těsnější molekulární vazbu s podkladem a celková přilnavost je stabilnější a trvalejší.
Důsledky nedostatečného pískování pro životnost povlaku
Použití nízkokvalitního pískování za účelem snížení nákladů povede k řadě skrytých problémů při pozdějším provozu vzduchových nádrží z uhlíkové oceli:
Za prvé se povlak předčasně odstupuje. Při nedostatečné adhezi se povlak praská a postupně odpadá kusy pod vlivem dlouhodobých kolísání atmosférického tlaku a působení prostředí. Původní protikorozní povlak s návrhovou životností 8 –10 let může selhat již po 2 –3 letech.
Za druhé dochází k místní korozi pod povlakem. Vodní pára a korozivní látky pronikají z míst slabší adheze, čímž vzniká koroze pod povlakem. Rzi se neustále rozšiřuje a zevnitř povlak nadouvá, až nakonec na povrchu nádrže vzniknou velké skvrny rzi.
Za třetí se náklady na údržbu prudce zvyšují. Jakmile selže povlak, je nutné nádrž zastavit a znovu jí otryskat a natřít, což nejen zvyšuje náklady na údržbu, ale také způsobuje výrobní prostoj a ztráty pro továrnu.
Standardní proces otryskávání a kontrola kvality továrny YCZX
Ve výrobní továrně YCZX jsou všechny nádoby na stlačený vzduch z uhlíkové oceli standardně povrchově upravovány metodou pískování do stupně Sa 2,5 a uplatňuje se přísná kontrola technologického postupu, aby byla zajištěna stabilní adheze povlaku:
Pro dosažení optimální účinnosti čištění i vhodné drsnosti povrchu používáme směs abrazivních materiálů ve formě ocelových zrn a ocelových kuliček. Po pískování tým kontroly kvality provádí kontrolu čistoty a drsnosti povrchu porovnáním s referenčními vzorky a pomocí profesionálních měřicích přístrojů; nekvalitní součásti musí být znovu zpracovány.
Aby nedošlo k sekundárnímu zrezání po pískování, aplikujeme první nátěrovou vrstvu (základní nátěr) v rámci stanoveného časového okna, čímž zajišťujeme optimální spojení povlaku s čerstvým kovovým povrchem. Na dokončených výrobcích provádíme pravidelné šaržové testy adheze řezem do mřížky a pravidelně také provádíme zkoušky odolnosti proti solné mlze, aby byl ověřen skutečný korozní odolnost povlakového systému.
Pro zákazníky ze speciálních odvětví, jako jsou pobřežní a chemický průmysl, nabízíme také vylepšené pískování stupně Sa 3 a doplňkové těžké protikorozní nátěrové systémy, které splňují požadavky na použití za extrémních provozních podmínek.
Praktické nákupní rady pro kupující
Při výběru nádob na skladování stlačeného vzduchu z uhlíkové oceli nesoudte kvalitu protikorozního povlaku pouze podle tloušťky nátěru a jeho vzhledu. Stupeň pískování, jako klíčový předúpravní proces, je rozhodujícím faktorem určujícím skutečnou životnost povlaku. Pro většinu běžných průmyslových dílen a vnitřních systémů stlačeného vzduchu je stupeň pískování Sa 2.5 nejekonomičtější volbou, která plně vyhovuje dlouhodobým požadavkům na ochranu proti korozi. V prostředích s vysokou vlhkostí, v pobřežních oblastech nebo za podmínek silné korozivní zátěže je nutné zvolit vyšší stupeň pískování a odpovídající systém povlaku. Jako profesionální výrobce tlakových nádob přísně kontroluje YCZX každý krok povrchové úpravy – od pískování po nátěr. Můžeme také zákazníkům poskytnout individuální protikorozní řešení přizpůsobená jejich konkrétnímu provoznímu prostředí, aby každá nádoba na stlačený vzduch z uhlíkové oceli zachovala po celou dobu své životnosti stabilní a spolehlivou protikorozní výkonnost.
Obsah
- Základní úloha pískování u nádrží na stlačený vzduch z uhlíkové oceli
- Běžné stupně čistoty povrchu po pískování (norma ISO 8501-1)
- Jak stupeň pískování ovlivňuje přilnavost povlaku
- Důsledky nedostatečného pískování pro životnost povlaku
- Standardní proces otryskávání a kontrola kvality továrny YCZX
- Praktické nákupní rady pro kupující

